

Перевести втулку, ролик или шестерню с бронзы или стали на полимер - одно из самых выгодных решений в серии: деталь легче, дешевле, не требует смазки и не корродирует. Но полимеры ведут себя иначе, чем металл. Капролоновая втулка, которая идеально встала на сборке, через месяц во влажном цеху может зажать вал, а фторопластовое уплотнение под нагрузкой постепенно «уплывает». Капролон, фторопласт или полиамид: что выбрать, зависит от условий работы детали. Ниже сравниваем материалы и показываем, как правильно задавать допуски и обрабатывать полимерные детали.
Когда полимер выгоднее металла в серии
Полимер стоит рассматривать, если выполняется хотя бы одно условие:
- деталь работает на трение, а смазка нежелательна или затруднена: пищевые линии, упаковочное оборудование, конвейеры;
- важна масса или шум: полимерные шестерни и ролики работают тише стальных;
- среда агрессивная: кислоты, щёлочи, морская вода;
- нужна электроизоляция или диэлектрическая деталь;
- деталь изнашивается и должна быть «расходной», чтобы сберечь дорогую ответную часть.
Ограничения тоже понятны: полимеры уступают металлам по прочности и жёсткости, сильнее расширяются от температуры и хуже держат форму под длительной нагрузкой. Поэтому выбор начинается с честного списка условий работы.
Сравнение материалов
| Материал | Рабочая температура (ориентир) | Трение и износ | Водопоглощение | Размерная стабильность | Типовые детали |
|---|---|---|---|---|---|
| Капролон (ПА6 блочный) | длительно до +80…+100 °C | Хорошая износостойкость, самосмазывание | Заметное, растёт во влажной среде | Средняя | Втулки, ролики, звёздочки, шестерни крупного модуля |
| Полиамид ПА6, ПА66 экструзионный | длительно до +80…+100 °C, ПА66 чуть выше | Хорошая | Заметное | Средняя | Втулки, шкивы, кольца, мелкие шестерни |
| ПА6-МГ, капролон с MoS₂ | как у ПА6 | Лучше базового за счёт сухой смазки | Заметное | Средняя | Подшипники скольжения, поршни насосов |
| Фторопласт Ф-4 (ГОСТ 10007-80) | примерно от -260 до +260 °C | Очень низкое трение, но мягкий | Практически нет | Низкая: холодная текучесть | Уплотнения, прокладки, детали для химии |
| Ф4К20 (фторопласт с коксом) | как у Ф-4 | Износостойкость выше, чем у Ф-4 | Практически нет | Лучше Ф-4 | Поршневые кольца компрессоров, втулки |
| POM (полиацеталь) | длительно до +100 °C | Низкое трение, хороший износ | Малое | Высокая | Точные втулки, шестерни, детали механизмов |
Цифры температуры здесь ориентировочные и зависят от марки, нагрузки и производителя заготовки. Для ответственных деталей сверяйтесь с паспортом конкретного материала.

Водопоглощение и размеры: почему втулка «садится»
Полиамиды, включая капролон, поглощают влагу из воздуха и из среды. Вместе с влагой растут размеры: втулка, выточенная из сухой заготовки в отапливаемом цеху, во влажном помещении или в воде прибавляет в диаметре. Если зазор посадки рассчитан как для металла, вал заклинивает.
Отсюда несколько практических правил:
- для деталей, работающих во влажной среде или в воде, закладывайте увеличенный зазор либо выбирайте POM или фторопласт, которые воду почти не впитывают;
- указывайте на чертеже, в каком состоянии контролируются размеры. Обычно это состояние после обработки при нормальной температуре;
- для точных посадок предпочтительнее POM: его размеры заметно стабильнее.
С температурой то же самое. Коэффициент теплового расширения полимеров в несколько раз выше, чем у стали. Втулка, работающая при +60 °C, будет заметно больше, чем на сборке при +20 °C.
Холодная текучесть фторопласта
Фторопласт Ф-4 под постоянной нагрузкой медленно деформируется даже при комнатной температуре. Для прокладки это свойство полезно, она заполняет неровности. Для втулки или направляющей вредно: размер со временем меняется. Решение - наполненные марки, например Ф4К20 с коксовым наполнителем. Они заметно устойчивее к текучести и износу, сохраняя химическую стойкость и низкое трение.
Точение полимеров: инструмент и режимы
Полимеры мягкие, но обрабатывать их сложнее, чем кажется. Главный враг - нагрев: материал плавится, налипает на кромку, размер плывёт.
Инструмент для токарной обработки полиамида и капролона. Нужна очень острая кромка: полированные твердосплавные пластины для алюминия или пластиков, либо быстрорежущий резец с заточкой. Передний угол положительный, около 10-20°, задний 6-10°. Затупленный инструмент не режет, а мнёт материал и греет его.
Режимы. Высокая скорость резания, умеренная подача, небольшая глубина на чистовых проходах. Охлаждение - воздухом или эмульсией. Длинную вьющуюся стружку нужно отводить, иначе она наматывается на деталь и портит поверхность.
Стабилизация заготовок. Крупные блочные заготовки капролона имеют внутренние напряжения. Если снять много материала с одной стороны, деталь ведёт. Поэтому ответственные детали обрабатывают в два этапа: черновая обработка, выдержка или термостабилизация, затем чистовая.
Закрепление. Полимер легко пережать кулачками, и после снятия деталь станет овальной. Используют увеличенные или мягкие кулачки и умеренное усилие зажима.
Фторопласт режется легко, но очень мягкий и склонен к заусенцам. Ему нужны острый инструмент, отсутствие нагрева и аккуратная зачистка кромок.
Фрезерованные полимерные детали: направляющие, пластины, звёздочки
Не все полимерные детали точёные. Направляющие конвейеров, износостойкие пластины, звёздочки, гребёнки и фасонные вкладыши фрезеруют из листа или блока. У фрезерования полимеров есть свои особенности.
- Коробление плоских деталей. Если снять материал только с одной стороны листа, внутренние напряжения выгнут деталь. Обработка ведётся симметрично, с переворотами, а длинные направляющие иногда оставляют с технологическим припуском и доводят после выдержки.
- Закрепление. Тонкий лист плохо держится прижимами и вибрирует. Применяют вакуумные столы, жертвенные подложки и прижим по всей площади.
- Кромки. Фреза для пластиков с полированной канавкой и одной-двумя режущими кромками отводит стружку без оплавления. Заусенцы на фторопласте и полиэтилене снимают отдельно.
- Зубчатые профили. Звёздочки и шестерни из капролона крупного модуля фрезеруют по контуру, а точные мелкомодульные шестерни из POM лучше нарезать зуборезным инструментом.
Для длинных направляющих учитывайте тепловое расширение уже в конструкции: крепёжные отверстия делают овальными, чтобы полоса могла «дышать» и не выгибалась при нагреве линии.
Как задавать допуски на полимерные детали
Перенос металлического чертежа на полимер «один в один» - частая ошибка. Несколько ориентиров:
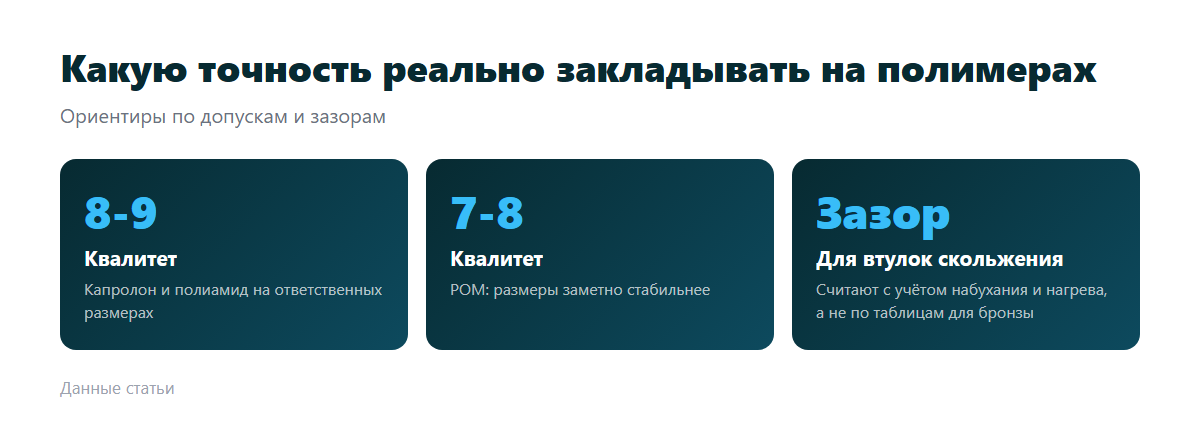
- на капролоне и полиамиде реалистично задавать 8-9 квалитет на ответственных размерах. Более жёсткие допуски можно получить при обработке, но они не сохранятся в работе;
- на POM можно ориентироваться на 7-8 квалитет;
- для втулок скольжения считайте зазор с учётом набухания и нагрева, а не по таблицам для бронзы;
- для тонкостенных деталей указывайте допуск с учётом того, что деталь может немного деформироваться после снятия с кулачков.
Типовые замены
| Было | Стало | Когда работает | На что обратить внимание |
|---|---|---|---|
| Бронзовая втулка | Капролон или ПА6-МГ | Умеренные нагрузки и скорости, затруднённая смазка | Зазор с учётом влаги и температуры |
| Стальная шестерня малой нагрузки | POM или капролон | Нужно снизить шум и массу | Модуль и ширину венца пересчитать на прочность полимера |
| Резиновое уплотнение в химии | Фторопласт Ф-4 | Агрессивная среда, высокая температура | Холодная текучесть, нужен поджим |
| Металлический ролик конвейера | Капролон или полиамид | Пищевые линии, снижение шума | Посадка на ось, нагрев от трения |

Ошибки при переходе на полимер
- Допуски и зазоры перенесены с металлической детали без пересчёта.
- Не учтена рабочая температура: деталь проходит испытания в цеху и отказывает в горячем узле.
- Выбран фторопласт для нагруженной втулки, хотя нужен наполненный фторопласт или другой полимер.
- Не указана марка: «капролон» бывает разным, и наполненные марки ведут себя иначе, чем базовые.
Чек-лист выбора материала
- Рабочая температура и её колебания.
- Среда: вода, масло, химия, пищевой контакт.
- Нагрузка и скорость скольжения.
- Требуемая точность в работе, а не только на сборке.
- Нужна ли смазка и возможна ли она.
- Ответная деталь: материал и твёрдость.
Вопросы и ответы
Выдержит ли капролоновая шестерня нагрузку стальной?
При том же модуле - нет, прочность полимера заметно ниже. Капролоновые шестерни применяют там, где нагрузка умеренная, а важны шум, масса и работа без смазки, и рассчитывают их на прочность полимера.
Почему фторопласт «течёт» под нагрузкой?
Это холодная текучесть, свойство самого материала. Для нагруженных деталей используют наполненные марки, например Ф4К20, или ограничивают деформацию конструкцией узла.
Нужна ли смазка втулке из капролона?
Капролон работает без смазки при умеренных нагрузках и скоростях. Смазка при первом пуске или периодическая снижает износ и нагрев, но не обязательна.
Какую точность реально держать на полиамиде?
Обработать можно точно, но в работе размеры меняются от влаги и температуры. Для расчёта ориентируйтесь на 8-9 квалитет и закладывайте зазоры с учётом условий эксплуатации.
Как начать: запрос КП, пробная партия, серия
ГЛАПС выполняет токарную обработку пластика на ЧПУ: токарная обработка капролона, токарная обработка фторопласта и токарная обработка полиамида, а также фрезеровка капролона для плоских и фасонных деталей. Типовые позиции: втулки подшипников нагруженных узлов из ПА-6G, поршневые кольца компрессоров из Ф4К20, ролики конвейеров из ПА6 и приводные звёздочки из капролона.
Если вы думаете о переводе металлической детали на полимер, пришлите чертёж и опишите условия работы: температуру, среду, нагрузку. Технолог подскажет материал и скорректирует допуски и зазоры, чтобы деталь не подвела в работе. Это бесплатная консультация до заказа.
Проверить решение лучше на пробной партии: поставьте несколько деталей в узел и посмотрите, как они ведут себя в ваших условиях, прежде чем запускать серию. Пишите на info@glaps.ru или звоните технологу: +7 (4822) 77-06-46. Все контакты - на странице «Контакты».