Втулки, ролики, валы, кольца из сталей 45, 40Х, 65Г, У8А
после термообработки, а также из Hardox и 110Г13Л по металлу заказчика.
Твёрдое точение CBN вместо шлифования до HRC 45.
Токарная обработка износостойкой стали
Марки конструкционной, инструментальной и листовой износостойкой стали на токарных станках с ЧПУ
Диаметр до 500 мм, длина до 2000 мм, точность до 0,01 мм, резьбы М3-М120. Серия от 20 шт для конструкционной стали от 600 ₽/шт, закалённые стали считаем по чертежу за 1 рабочий день.
Что происходит с резцом при точении закалённой стали
Точение износостойкой стали идёт на пределе возможностей твердосплавной пластины. Для прутка Hardox 400 производитель стали даёт стартовые значения: черновое точение 70-90 м/мин при подаче 0,2-0,6 мм/об и глубине 2-4 мм, чистовое 70-130 м/мин при подаче 0,05-0,3 мм/об. Рекомендованы пластины P20-P35 и K20-K30, по возможности с CVD-покрытием, и охлаждение. Для более твёрдых марок скорость снижают.
Прерывистый рез недопустим для хрупкой пластины. Если на заготовке есть шпоночные пазы, лыски или кромки после газовой резки, выбирают более вязкий сорт твёрдого сплава и снижают подачу на входе.
После термообработки сталь 45 (HRC 45-50), 40Х (48-54) и У8А (58-62) доводят до чертёжного размера. До HRC 45 твёрдое точение пластинами CBN на практике заменяет шлифование и сокращает цикл на 1-2 дня, а для более высокой твёрдости применяют CBN или шлифование. Припуск под шлифование после закалки 0,15-0,5 мм на сторону.
Сталь 110Г13Л ведёт себя наоборот: в исходном состоянии она не твёрдая, зато мгновенно упрочняется под резцом. Слишком малая подача и задержка резца на месте создают твёрдую корку, поэтому подачу не уменьшают, а припуск на литейную корку закладывают заранее.
Стружка при точении твёрдых сталей короткая и горячая, поэтому отвод тепла и стружки определяет стойкость инструмента. Мы используем охлаждение и следим за износом пластины по размеру детали, а не по звуку станка, чтобы не потерять допуск на длинной партии.
Изготавливаем детали строго по предоставленной документации, с учётом всех технических требований. идеально ровные и чистые края без заусенцев.
Обрабатываем металлы и сплавы любой сложности — от углеродистой стали до титана.
Проводим многоуровневую проверку изделий в процессе производства и перед отгрузкой.
Жёсткое соблюдение сроков
Токарная обработка
Токарная обработка металлов — метод механической обработки, при котором с вращающейся заготовки снимается слой металла с помощью режущего инструмента. ГЛАПС выполняет токарные работы на современных станках с ЧПУ и классических токарно-винторезных станках.
Производственные мощности ГЛАПС позволяют обрабатывать заготовки различных размеров — от миниатюрных деталей до крупногабаритных изделий длиной до 5000 мм и диаметром до 1000 мм. Это позволяет выполнять широкий спектр задач для различных отраслей промышленности: машино- и автомобилестроения, авиационной промышленности и энергетики. Токарная обработка незаменима для изготовления компонентов двигателей, трансмиссий, валов, осей и других ответственных деталей, требующих высокой точности и качества поверхности.
Обращаясь в ГЛАПС, вы получаете не только продукцию высшего уровня, но и надежного партнера, готового решать нестандартные задачи вашего бизнеса.
Виды токарных работ
Полный цикл токарной обработки на одном станке за один установ
Наружное точение
Валы, оси, ступицы, шкивы
- Цилиндрические и конические поверхности
- Точность по диаметру до 0,01 мм (IT7)
- Шероховатость Ra 1,25-2,5 мкм
- Длина обработки до 2 000 мм
Расточка отверстий
Гильзы, втулки, стаканы, посадочные места
- Растачивание до квалитета H7
- Точность отверстия до 0,01 мм
- Соосность с наружной поверхностью
- Диаметр от 10 мм и более
Нарезание резьбы
Болты, шпильки, штуцеры, гайки
- Метрическая М3-М120, дюймовая, трапецеидальная
- Классы точности 6g/6H и 4g/4H
- Контроль шага на КИМ после партии
- ГОСТ 16093 и DIN 13
Прорезание канавок
Под стопорные кольца, уплотнения, смазку
- Наружные и внутренние канавки
- По ГОСТ 8820, ГОСТ 12 и чертежу заказчика
- Ширина и глубина по допуску до 0,02 мм
- Смазочные и технологические канавки
Торцевание
Подрезка торцов, ступени, фаски
- Обработка торцевых плоскостей в размер
- Шероховатость торца Ra 1,25-3,2 мкм
- Перпендикулярность к оси до 0,02 мм
- Снятие фасок под углом 15-60 градусов
Отрезка
От прутка, трубы или штанги
- Отрезание готовой детали от прутка
- Точная длина без обработки торца
- Диаметр прутка до 105 мм через шпиндель
- Минимальные потери материала
Высокое качество поверхности обработанных изделий
Обработка широкого спектра материалов: сталей, цветных металлов и сплавов
Точность обработки с минимальной погрешностью до 0,01 мм
Что происходит с резцом при точении закалённой стали
Точение износостойкой стали идёт на пределе возможностей твердосплавной пластины. Для прутка Hardox 400 производитель стали даёт стартовые значения: черновое точение 70-90 м/мин при подаче 0,2-0,6 мм/об и глубине 2-4 мм, чистовое 70-130 м/мин при подаче 0,05-0,3 мм/об. Рекомендованы пластины P20-P35 и K20-K30, по возможности с CVD-покрытием, и охлаждение. Для более твёрдых марок скорость снижают.
Прерывистый рез недопустим для хрупкой пластины. Если на заготовке есть шпоночные пазы, лыски или кромки после газовой резки, выбирают более вязкий сорт твёрдого сплава и снижают подачу на входе.
После термообработки сталь 45 (HRC 45-50), 40Х (48-54) и У8А (58-62) доводят до чертёжного размера. До HRC 45 твёрдое точение пластинами CBN на практике заменяет шлифование и сокращает цикл на 1-2 дня, а для более высокой твёрдости применяют CBN или шлифование. Припуск под шлифование после закалки 0,15-0,5 мм на сторону.
Сталь 110Г13Л ведёт себя наоборот: в исходном состоянии она не твёрдая, зато мгновенно упрочняется под резцом. Слишком малая подача и задержка резца на месте создают твёрдую корку, поэтому подачу не уменьшают, а припуск на литейную корку закладывают заранее.
Стружка при точении твёрдых сталей короткая и горячая, поэтому отвод тепла и стружки определяет стойкость инструмента. Мы используем охлаждение и следим за износом пластины по размеру детали, а не по звуку станка, чтобы не потерять допуск на длинной партии.
Технические параметры токарной обработки
Характеристики обработки на станке ИЛ502ПС с ЧПУ
| Параметр | Значение | Примечание |
|---|---|---|
| Точность обработки | до 0,01 мм | Квалитет IT7 (H7/h7) при чистовом точении |
| Максимальный диаметр обработки | Ø 500 мм | Ø над станиной 500 мм, Ø над суппортом 280 мм |
| Максимальная длина детали | 2 000 мм | Расстояние между центрами станка |
| Диаметр отверстия шпинделя | 105 мм | Подача прутка без переустановки заготовки |
| Шероховатость поверхности | Ra 1,25-2,5 мкм | При чистовом проходе, без дополнительного шлифования |
| Нарезание резьб | М3 - М120 | Метрическая, дюймовая, трапецеидальная |
| Допуск на резьбу | 6g/6H, 4g/4H | Средний и точный класс по ГОСТ 16093 |
| Минимальная партия | от 20 шт | Прототипы и единичные детали: по отдельному согласованию |
| Срок выполнения | 3-5 рабочих дней | Для типовых деталей из конструкционной стали |
Стоимость токарной обработки износостойкой стали
Цена зависит от марки, твёрдости, сложности детали и объёма партии. Точный расчёт за 1 день.
| Материал | Прототип 1-5 шт | Мелкая серия 20-50 шт | Средняя серия 51-200 шт | Крупная серия 200+ шт | Срок |
|---|---|---|---|---|---|
| Конструкционные и легированные стали (45, 40Х) | |||||
| Сталь 45 | от 1 500 ₽/шт | от 600 ₽/шт | от 350 ₽/шт | по договору | 3-5 дней |
| Сталь 40Х | от 1 700 ₽/шт | от 700 ₽/шт | от 400 ₽/шт | по договору | 3-5 дней |
| Пружинные и инструментальные стали (65Г, У8А, У10А) | |||||
| Сталь 65Г | от 1 900 ₽/шт | от 800 ₽/шт | от 450 ₽/шт | по договору | 5-7 дней |
| Сталь У8А, У10А | от 2 200 ₽/шт | от 900 ₽/шт | от 500 ₽/шт | по договору | 5-7 дней |
| Износостойкие стали по металлу заказчика (Hardox, Quard, Raex, 110Г13Л) | |||||
| Hardox, Quard, Raex | от 3 000 ₽/шт | от 1 200 ₽/шт | от 700 ₽/шт | по договору | 5-7 дней |
| Сталь 110Г13Л | от 3 800 ₽/шт | от 1 500 ₽/шт | от 900 ₽/шт | по договору | 7-10 дней |
Цены ориентировочные для тел вращения средней сложности, без стоимости металла. Термообработка в партнёрской лаборатории и шлифовка считаются отдельно. Точный расчёт: отправьте чертёж на info@glaps.ru, ответим за 1 рабочий день.
Станочный парк ЧПУ
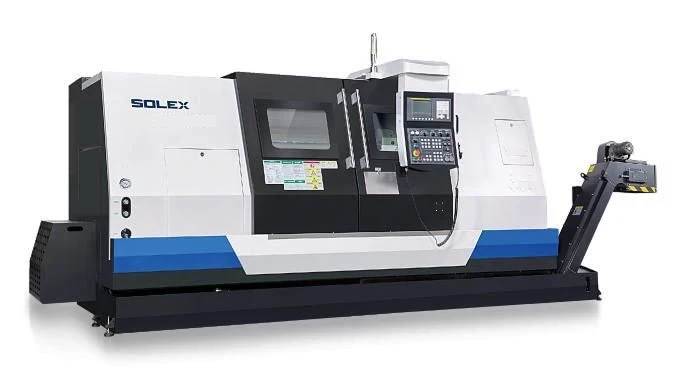
Токарный центр с ЧПУ: обработка деталей Ø до 500 мм, длина до 2 000 мм
Отечественный токарный станок с ЧПУ повышенной точности. Специализирован на точении тел вращения: валы, втулки, оси, фланцы. Увеличенная жёсткость шпиндельного узла обеспечивает стабильность размеров при серийной обработке конструкционных и нержавеющих сталей.
* Характеристики по паспорту станка. Уточняйте параметры конкретного заказа у технолога: +7 (4822) 77-05-35
от прототипов до крупносерийного производства.
безналичный расчет с НДС или без НДС
от 1 дня в зависимости от сложности и объема
полный пакет технической документации, включая сертификаты соответствия и протоколы испытаний
Этапы производства
От чертежа до готовой детали на вашем складе
- Принимаем чертёж, согласуем материал и допуски
- Расчёт стоимости за 1 рабочий день
- Подписание договора
- CAM-программирование на SIEMENS NX
- Подбор инструмента и режимов резания
- Входной контроль заготовки
- Обработка на ЧПУ-станках 24/7 в две смены
- Операционный контроль между переходами
- Принимаем давальческое сырьё
- 100% измерений на КИМ
- Протокол с подписью ОТК
- Акт приёмки к каждой партии
- Упаковка и маркировка
- Отгрузка по всей России, 55 городов
- Документы с каждой партией
Токарная или фрезерная: как выбрать метод
ГЛАПС выполняет оба вида обработки, поможем определить оптимальный метод для вашей детали
| Критерий | Токарная обработка | Фрезерная обработка |
|---|---|---|
| Геометрия детали | Тела вращения: вал, втулка, ось, фланец, шкив | Любая геометрия: корпус, плита, кронштейн, пластина |
| Движение резания | Вращается заготовка, инструмент подаётся вдоль оси | Вращается инструмент, заготовка закреплена на столе |
| Точность по диаметру | до 0,01 мм (IT7) | до 0,005 мм (IT5-IT6) при высокоточном фрезеровании |
| Резьба наружная | Да, М3-М120: метрическая, дюймовая, трапецеидальная | Фрезерование резьбы инструментом: ограниченный диапазон |
| Типичные детали | Вал, ось, втулка, поршень, ступица, болт, шпиндель | Корпус, крышка, кронштейн, шестерня, плита, рама |
| Производительность серии | Высокая для тел вращения: минимум переустановок | Зависит от количества осей и сложности контура |
| Когда выбирать | Деталь имеет ось симметрии, нужна резьба или расточка отверстия | Деталь плоская, корпусная или имеет сложный внешний контур |
Отрасли применения
Изготавливаем токарные детали для промышленных предприятий по всей России
Машиностроение
Детали передач, узлы редукторов, опоры валов
Нефтегаз
Нержавеющие детали для агрессивных сред и высоких давлений
Энергетика
Оси, втулки и полумуфты для турбин и генераторов
Пищевая промышленность
Нержавеющие детали AISI 316L с сертификатом и протоколом КИМ
Медицинская техника
Прецизионные детали из нержавейки и фторопласта с полной документацией
Приборостроение
Прецизионные детали малого диаметра с допуском до 0,01 мм
Торговое оборудование
Оси, направляющие и крепёжные детали для стеллажей и витрин
Ремонтные предприятия
Восстановление и замена изношенных деталей по образцу или эскизу
Отправьте чертежи на расчет прямо сейчас.
Токарная обработка в ГЛАПС
Токарный парк ГЛАПС включает токарный станок с ЧПУ ИЛ502ПС с рабочим диаметром до 500 мм и межцентровым расстоянием до 2000 мм. Точность обработки до 0,01 мм, резьбы от М3 до М120. Для тел вращения из износостойких сталей важна жёсткость системы станок-приспособление-инструмент, и мы выбираем способ закрепления заранее.
Входной контроль начинается с сертификата: сверяем марку и состояние поставки. Для литья из 110Г13Л закладываем припуск на корку, для закалённых заготовок согласуем допуск и необходимость шлифования.
Ответственные размеры и биение проверяем на координатно-измерительной машине Zeiss с погрешностью 0,0005 мм. К партии прикладываем паспорт изделия, акт ОТК, протокол КИМ и сертификат на материал, архив хранится пять лет.
Принимаем опытные образцы по согласованию и серии от 20 штук, расчёт по чертежу делаем за один рабочий день. Если детали нужно ещё и фрезеровать или резать, ведём весь маршрут на одной площадке и доставляем в 55 городов России.
Типовые изделия: износостойкие втулки и кольца, ролики и катки, валы, оси и пальцы шарниров, диски из листа. Если заготовку нужно сначала вырезать из износостойкого листа, мы делаем это на нашем лазере и затем точим, без передачи между подрядчиками. Для комплектных узлов согласуем посадки сопрягаемых деталей заранее. Допуски на посадки сверяем с чертежом до запуска, а не после первой детали.
Часто задаваемые вопросы о токарной обработке
Можно для прутка, колец и дисков из листа. Режимы снижены, инструмент твердосплавный, охлаждение обязательно.
Это чистовое точение после термообработки. До HRC 45 твёрдое точение пластинами CBN заменяет шлифование, до HRC 60 деталь доводят CBN или шлифованием. Термообработку выполняет партнёрская лаборатория.
Она упрочняется под резцом, поэтому подача постоянная, инструмент острый, а припуск на литейную корку заложен заранее.
Диаметр до 500 мм, длина до 2000 мм, резьбы от М3 до М120.
До 0,01 мм по размерам. Для закалённых сталей уточняем после анализа чертежа.
Зависит от твёрдости, диаметра, числа переходов и тиража. Считаем по чертежу за один рабочий день.
Производство в Твери, доставка в 55 городов России, включая Москву и Санкт-Петербург.
Чертёж, марка и твёрдость, сертификат на металл, количество. Если нужна замена шлифования точением, укажите требуемую шероховатость.
Заказать токарную обработку металла
Отправьте чертёж, технолог рассчитает стоимость за 1 рабочий день. Производство в Твери с 2008, доставка в 55 городов России.