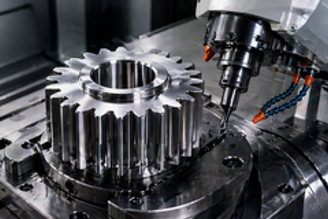
Фрезерная обработка
износостойкой стали на ЧПУ
Обрабатываем стали 45, 40Х, 65Г, У8А, закалённые заготовки до 60 HRC,
а также Hardox, Quard, Raex и 110Г13Л по металлу заказчика.
Твердосплавный инструмент, жёсткое закрепление, контроль на КИМ.
Фрезерная обработка износостойкой стали
Марки конструкционной, инструментальной и листовой износостойкой стали на ЧПУ-центрах
Цена зависит от твёрдости, объёма снимаемого металла, числа установок и тиража. Точный расчёт по чертежу за 1 рабочий день.
Виды фрезерной обработки металлов
Выберите тип под вашу задачу — от серийных контурных деталей до прецизионных медицинских компонентов
Контурное фрезерование, карманы, пазы, плоские поверхности. Самый распространённый вид обработки для серийного производства деталей из любых металлов.
Объёмная обработка криволинейных поверхностей, пресс-форм, матриц. 3, 4 и 5-осевая обработка в одном зажиме без переустановки детали.
Прецизионное фрезерование с допуском до ±0,001 мм (1 мкм). Класс IT4–IT6, климат-контроль 20±0,5°C, 100% контроль на КИМ Zeiss с протоколом.
Фрезерование, растачивание, сверление и нарезка резьб в одном зажиме. Инструментальный магазин 16–24 позиции. Исключает переустановку и повышает точность расположения поверхностей.
High Speed Machining — шпиндель до 18 000 об/мин, шероховатость Ra 0,4 мкм без шлифовки. Обрабатывает закалённые стали до 60 HRC. Производительность в 2–3 раза выше.
Почему закалённую сталь фрезеруют иначе
Износостойкая сталь твёрдостью 400-600 HBW истирает режущую кромку заметно быстрее конструкционной. Если взять обычный режим, пластина выйдет из строя за короткое время, а размер уйдёт раньше, чем это заметит оператор. Поэтому здесь работают твердосплавным инструментом, на сниженных скоростях и с жёстким закреплением заготовки.
По рекомендациям производителя стали фрезеровать лучше попутным способом, когда фреза выходит из металла по утолщающейся стружке. Ударные входы и выходы губят хрупкую твердосплавную пластину, поэтому траектория строится с плавным врезанием и без остановок в резе.
Отдельная тема: кромки после термической резки. Поверхность после газовой резки получается твёрже основного металла, и фреза, входящая в такую кромку, работает на удар. Производитель стали советует брать глубину резания не меньше 2 мм, чтобы пройти этот твёрдый слой. Если заготовки присланы после резки, сообщите её способ.
У стали 110Г13Л своя особенность: она упрочняется от самой обработки. Остановка фрезы или слишком малая подача создают наклёпанный слой, который потом режется тяжелее. Поэтому подача остаётся постоянной, инструмент острым, а срок заложен с запасом.
Режим охлаждения выбираем по инструменту: для сменных пластин производитель стали рекомендует сухое фрезерование, для цельных фрез мы подаём СОЖ под давлением через шпиндель. Ширина резания 25 или 75-80 % диаметра фрезы, врезание по дуге, фреза со смещением от центра, заготовка в тисках или хорошей оснастке.
Стоимость фрезеровки износостойкой стали
Цены ориентировочные, точный расчёт по чертежу за 1 рабочий день
- Ставка фрезеровки от 1 850 ₽/час, закалённая сталь на высокоскоростной обработке от 8 500 ₽/маш.-час
- Скидка 15 % от 50 шт, серии от 10 шт считаем отдельно
- Термообработка в партнёрской лаборатории, шлифовка и контроль на КИМ рассчитываются отдельно
- Цена зависит от твёрдости, объёма снимаемого металла, числа установок, отверстий и резьб
Отправьте чертёж, ответим за 1 рабочий день
Обработка с погрешностью до 0,01 мм.
Детали не требуют дополнительной доводки.
Многоступенчатый контроль на всех этапах.
Срочные заказы благодаря автоматизации.
Вертикально обрабатывающие центры
4 станка — от компактных деталей до крупногабаритных плит 1 350 × 630 мм
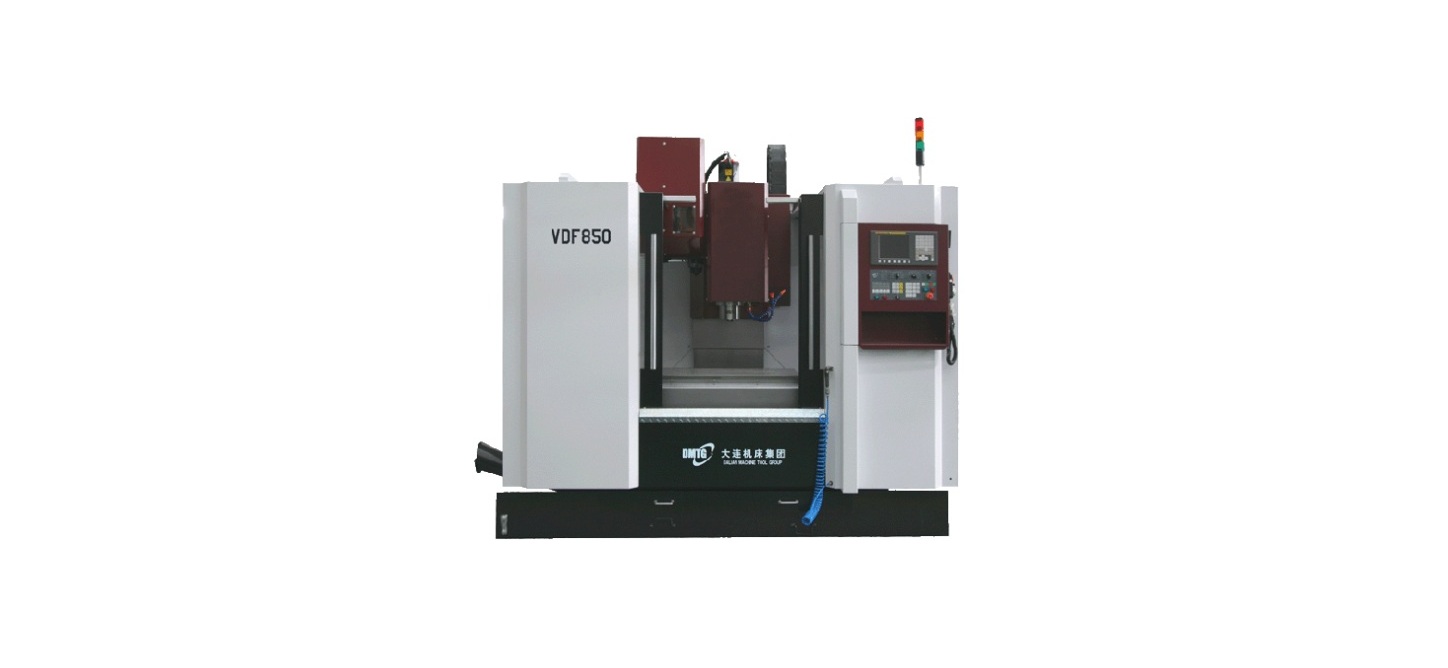
Вертикальный трёхосевой обрабатывающий центр. Обрабатывает плоские контуры, карманы и пазы (2D/2.5D), а также объёмные криволинейные поверхности (3D). Высокая жёсткость шпиндельного узла для тяжёлых материалов.
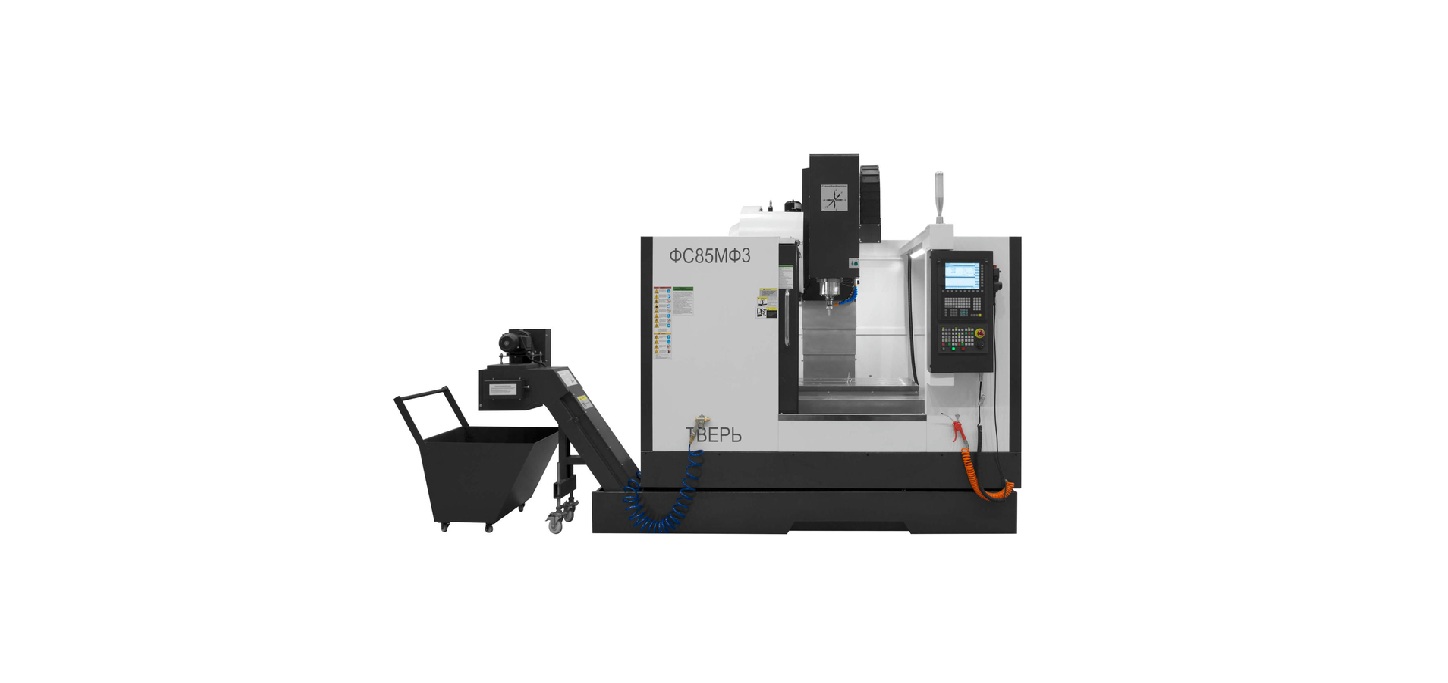
Отечественный фрезерный станок с ЧПУ по трём координатам. Специализирован на плоском и ступенчатом фрезеровании (2D и 2.5D): торцевание, пазы, карманы, отверстия по координатам. Высокая надёжность при серийной обработке стали.
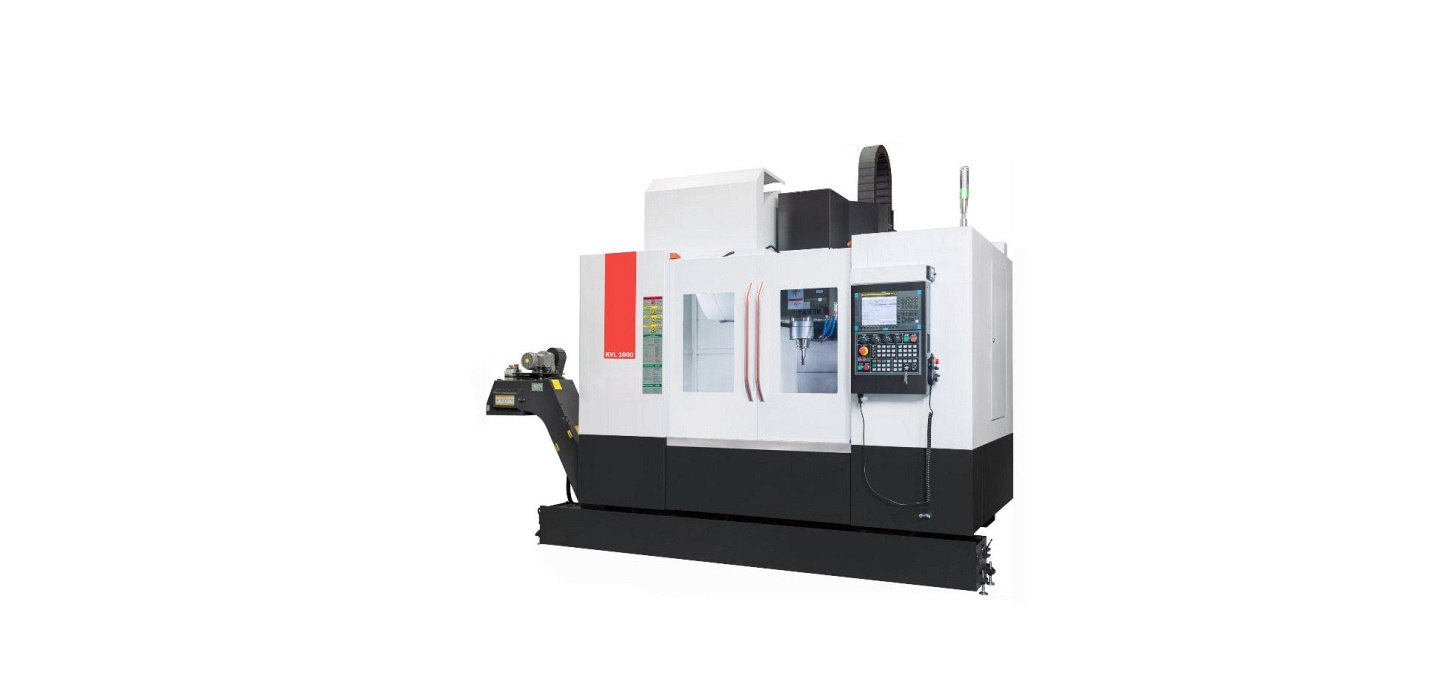
Высокопроизводительный трёхосевой центр с расширенной рабочей зоной 1 100 × 520 мм. Полноценное 3D-фрезерование криволинейных поверхностей, пресс-форм и сложного рельефа наравне с 2D/2.5D корпусными деталями.
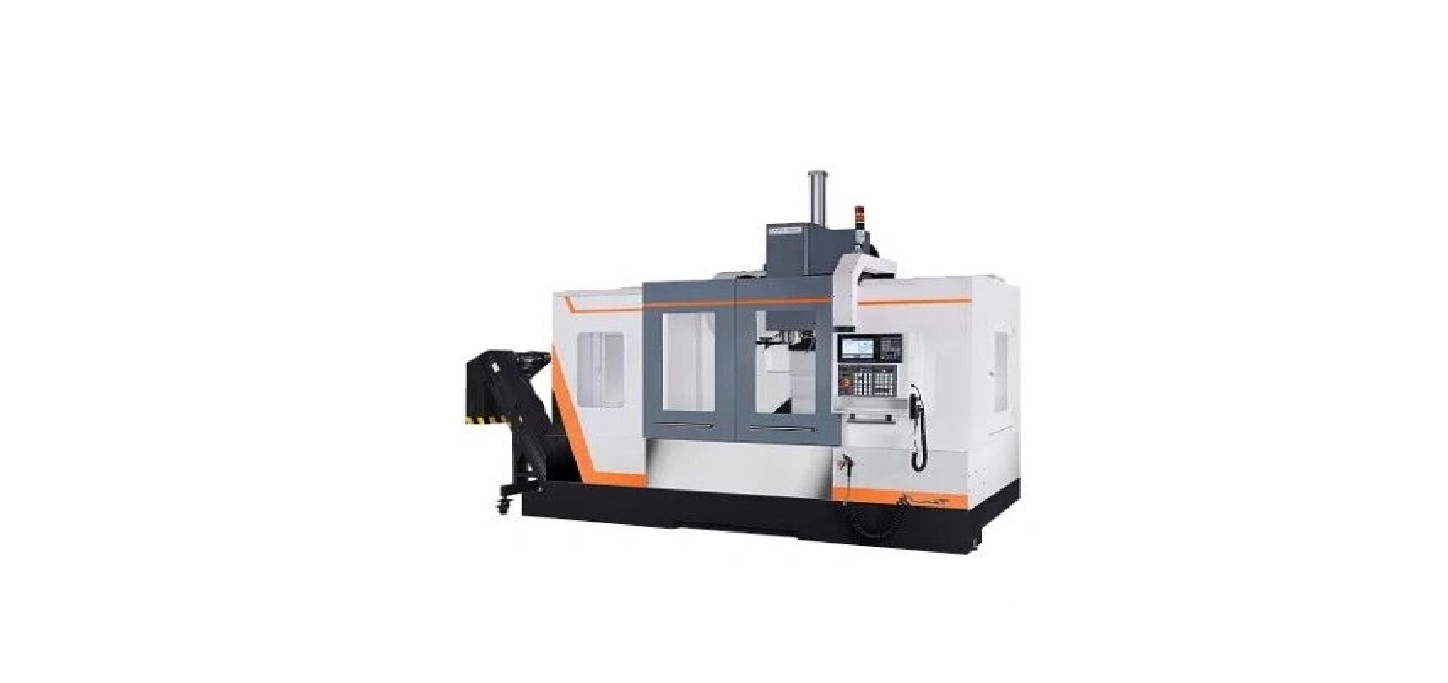
Крупнейший обрабатывающий центр производства с поворотным столом (Swivel Rotary Table). Четвёртая ось позволяет обрабатывать деталь с нескольких сторон за одну установку. Стол 1 500 × 600 мм — самый большой в парке.
Диапазон фрезерной обработки на всём парке обрабатывающих центров
| Параметр | Минимум | Максимум | Примечание |
|---|---|---|---|
| Ход по оси X (длина детали) | от 850 мм | до 1 350 мм | Мин. — ФС85МФ3, макс. — V 4.5 SRT |
| Ход по оси Y (ширина детали) | от 390 мм | до 630 мм | Мин. — VDF-850, макс. — V 4.5 SRT |
| Ход по оси Z (высота детали) | от 500 мм | до 650 мм | Мин. — VDF-850, макс. — V 4.5 SRT |
| Размер рабочего стола | от 1000×500 мм | до 1500×600 мм | Мин. — VDF-850 / ФС85МФ3, макс. — V 4.5 SRT |
| Скорость шпинделя | от 4 000 об/мин | до 10 000 об/мин | Мин. — ФС85МФ3, макс. — V 4.5 SRT |
| Мощность шпиндельного привода | от 11 кВт | до 18,5 кВт | Зависит от материала и режима резания |
| Ёмкость инструментального магазина | от 20 инстр. | до 30 инстр. | Смена инструмента автоматически в цикле |
Нужна фрезерная обработка?
Пришлите чертёж или опишите деталь технолог подберёт оптимальный способ обработки и рассчитает стоимость
Контроль качества
Многоступенчатый контроль на всех этапах производства
Входной контроль заготовки
Проверка соответствия марки металла, твёрдости и геометрии заготовки. Отбраковка при отклонениях до начала обработки.
Операционный контроль на станке
Измерение ключевых размеров после каждого перехода цифровыми штангенциркулями и нутромерами. Своевременная коррекция инструмента.
Измерение на разметочной плите
Контроль плоскостности, перпендикулярности и параллельности поверхностей на поверочной плите 1-го класса точности.
Выборочный контроль партии
Каждая 5-я деталь проходит расширенный контроль по всем размерам чертежа. При выявлении отклонений 100% контроль партии.
Что входит в пакет документов
Все документы сохраняются в архиве 5 лет. По запросу предоставляем повторно для рекламационных проверок и подтверждения качества.
Как мы обрабатываем износостойкую сталь
Операции, выбор режима до или после закалки и оборудование участка фрезеровки
Какие операции выполняют над износостойкой плитой
Рекомендации производителя стали по обработке Hardox и наш подход.
| Операция | Что рекомендует производитель стали | У нас |
|---|---|---|
| Сверление | Твердосплавное сверло для всех марок. Быстрорежущее только на нестабильном станке и до 500 HB | По чертежу заказчика |
| Зенковка и цековка | Инструмент со сменными пластинами, с охлаждением | По чертежу заказчика |
| Нарезка резьбы | Четырёхканавочные метчики до 500 HB, резьбофрезерование на станке с ЧПУ | По чертежу заказчика |
| Торцевое фрезерование | Корпус со сменными пластинами, угол 45° или круглые пластины | На обрабатывающих центрах |
| Концевое фрезерование | Монолитный твердосплавный инструмент | На обрабатывающих центрах |
| Кромки после газовой резки | Глубина резания не менее 2 мм, чтобы пройти твёрдый слой | Учитываем при расчёте |
Фрезеровать до закалки или после
От выбора зависят срок, деформация и итоговая точность.
| Параметр | До закалки, затем термообработка | Из закалённой заготовки |
|---|---|---|
| Деформация после операции | Возможна, деталь ведёт при закалке | Исключена: размер получен на готовой твёрдости |
| Дополнительные операции | Термообработка в кооперации, шлифовка припуска | Не нужны, если допуск не требует шлифования |
| Износ инструмента | Низкий, обработка мягкого металла | Высокий, нужен твердосплавный инструмент |
| Срок | Длиннее на время термообработки | Короче по цепочке, но цикл станка длиннее |
| Когда выбирать | Сложный профиль, тонкие стенки, большой объём стружки | Точные посадки, малый припуск, готовая закалённая плита или Hardox |
Станки и диапазоны обработки
Оборудование участка фрезерной обработки.
| Параметр | Значение | Что значит для износостойкой стали |
|---|---|---|
| Станки | 4 вертикальных обрабатывающих центра | Жёсткие станки подходят для закалённых заготовок |
| Рабочая зона | до 1350 × 630 мм | Плиты и накладки длиной до 1350 мм без перестановки |
| Шпиндель | до 10 000 об/мин | Для сталей 400-600 HBW работаем на сниженных скоростях |
| Твёрдость заготовки | закалённые до 60 HRC напрямую | Для У8А после закалки режим уточняем по чертежу |
| Точность и шероховатость | ±0,01 мм, Ra от 0,4 мкм | На глубоких карманах закладываем допуск шире |
Этапы производства
От чертежа до готовой детали на вашем складе
- Принимаем чертёж, согласуем материал и допуски
- Расчёт стоимости за 1 рабочий день
- Подписание договора
- CAM-программирование на SIEMENS NX
- Подбор инструмента и режимов резания
- Входной контроль заготовки
- Обработка на ЧПУ-станках 24/7 в две смены
- Операционный контроль между переходами
- Принимаем давальческое сырьё
- 100% измерений на КИМ
- Протокол с подписью ОТК
- Акт приёмки к каждой партии
- Упаковка и маркировка
- Отгрузка по всей России, 55 городов
- Документы с каждой партией
Фрезерная обработка в ГЛАПС
ГЛАПС фрезерует по чертежам заказчика на вертикальных обрабатывающих центрах с рабочей зоной до 1350 × 630 мм и шпинделем до 10 000 об/мин. Закалённые заготовки до 60 HRC обрабатываются напрямую, без отжига, поэтому деталь не ведёт после термообработки.
Точность линейных размеров составляет до ±0,01 мм, шероховатость от Ra 0,4 мкм. Каждую ответственную деталь проверяем на координатно-измерительной машине Zeiss с погрешностью 0,0005 мм и записываем реальные значения в протокол.
Заказ можно начать с одной штуки, например, с опытной накладки или ножа, и продолжить серией от 10 штук. Расчёт по чертежу или 3D-модели делаем за один рабочий день.
К партии прилагаются паспорт изделия, акт ОТК, протокол КИМ и сертификат на материал. Архив документации хранится пять лет, повторный заказ запускается по готовой программе. Доставляем в 55 городов России.
Типовые операции для износостойких заготовок: фрезерование пазов и карманов, обработка посадочных поверхностей, зенковка и растачивание отверстий под крепёж, снятие фасок на кромках после резки. Если деталь пришла после лазерной резки у нас же, кромки уже подготовлены. Для крупных плит планируем закрепление заранее, чтобы деталь не прогибалась под прихватами. Для серий готовим оснастку, чтобы каждая плита ложилась на станок одинаково, а результат проверяется по протоколу КИМ.
Нормативные документы по теме: ГОСТы
Подборка стандартов по фрезеровке износостойкой стали: откройте PDF, чтобы сверить требования к допускам, шероховатости, материалам и оформлению чертежей. Перед ссылкой в договоре проверяйте актуальную редакцию документа.
Частые вопросы о фрезерной обработке
Отвечаем на главные вопросы заказчиков
Это обработка закалённых листов, плит и заготовок твёрдостью 400-600 HBW. Она идёт на сниженных режимах твердосплавным инструментом, потому что материал быстро стирает режущую кромку.
Hardox 500 это около 49 HRC, закалённые заготовки до 60 HRC мы обрабатываем напрямую. Перед запуском сверяем марку с сертификатом.
Производство в Твери, доставка в 55 городов России, включая Москву и Санкт-Петербург.
Ставка фрезеровки от 1 850 ₽/час. Для износостойких сталей цена зависит от твёрдости, объёма металла и числа установок, считаем по чертежу за один день.
Линейные размеры до ±0,01 мм, шероховатость от Ra 0,4 мкм. Размеры подтверждаем протоколом КИМ.
Наши рабочие марки 45, 40Х, 30ХГСА, 65Г, У8А, У10А, а также Hardox, Quard, Raex, NM, AR и 110Г13Л по металлу заказчика. Список не закрыт: присылайте сертификат.
Отправьте чертёж или 3D-модель, марку, твёрдость и количество на почту или по телефону. Ответим за один рабочий день.
Эта сталь упрочняется от самой обработки, поэтому подача постоянная, инструмент острый, а припуск на литейную корку заложен заранее.
Вам необходим расчет стоимости выполнения вашего заказа ?
Обсудим ваш заказ и предложим оптимальное решение