
Заказчики пищевого, химического и фармацевтического оборудования часто удивляются: деталь из нержавейки стоит заметно дороже такой же детали из стали 45, хотя разница в цене металла не так велика. Причина в самой обработке. Аустенитная нержавеющая сталь упрочняется под резцом, плохо отводит тепло и быстро изнашивает инструмент. Если понимать особенности обработки нержавеющей стали на ЧПУ, можно выбрать марку и требования так, чтобы не переплачивать и не получить брак. Об этом статья.
Материал для конструкторов и технологов оборудования, работающего с водой, продуктами питания, химией и в агрессивной атмосфере.
Почему нержавейка дороже в обработке
Три свойства аустенитных нержавеющих сталей определяют их «трудный характер»:
- Наклёп. Под режущей кромкой поверхностный слой упрочняется. Если инструмент «трёт», а не режет, следующий проход идёт уже по твёрдому слою, и кромка изнашивается в разы быстрее.
- Низкая теплопроводность. Она примерно втрое ниже, чем у углеродистой стали. Тепло не уходит в стружку и деталь, а концентрируется на кромке инструмента.
- Вязкость и налипание. Стружка тянется, плохо ломается и налипает на кромку, образуя нарост, который портит поверхность.
В результате режимы ниже, чем на конструкционной стали, инструмент меняется чаще, а контроль размеров в серии требует внимания к износу. Всё это закладывается в цену машинного часа на деталь.

Марки нержавеющей стали и их назначение
| Марка (ГОСТ 5632-2014) | Аналог | Класс | Коррозионная стойкость | Магнитность | Где применяют |
|---|---|---|---|---|---|
| 12Х18Н10Т | AISI 321 | Аустенитная, стабилизированная титаном | Высокая, устойчива к межкристаллитной коррозии после сварки | Немагнитная, слабо магнитится после наклёпа | Сварные узлы, химическое и общепромышленное оборудование |
| 08Х18Н10 | AISI 304 | Аустенитная | Высокая в пищевых средах и воде | Немагнитная | Пищевое оборудование, ёмкости, крепёж |
| 03Х17Н14М3 | AISI 316L | Аустенитная с молибденом, низкоуглеродистая | Очень высокая, стойкость к хлоридам и точечной коррозии | Немагнитная | Фармацевтика, морская вода, солёные и кислые продукты |
| 20Х13 | AISI 420 | Мартенситная | Умеренная | Магнитная | Валы, оси, детали арматуры с закалкой |
| 14Х17Н2 | близка к AISI 431 | Мартенсито-ферритная | Умеренная, выше чем у 20Х13 | Магнитная | Нагруженные детали насосов и арматуры |
Выбор начинается со среды. Для воды, большинства пищевых продуктов и атмосферы достаточно AISI 304 или 12Х18Н10Т. Если в среде есть хлориды (соль, морская вода, моющие средства с хлором), выбирают 316L. Если деталь должна быть твёрдой и износостойкой, а коррозия умеренная, нужна мартенситная сталь с закалкой.

Наклёп, теплоотвод и стружка: как они влияют на допуск и стоимость
Чтобы обработка нержавейки шла стабильно, технолог держит несколько правил, и от них зависит ваш результат:
- Подача не может быть слишком малой. Кромка должна резать под наклёпанным слоем, а не скользить по нему. Поэтому «тонкий чистовой проход» на нержавейке иногда хуже, чем уверенный проход с нормальной подачей.
- Острый инструмент со стойким покрытием. Затупленная кромка быстро разогревается и наклёпывает поверхность.
- Обильное охлаждение, лучше под давлением в зону резания. Оно отводит тепло и вымывает стружку.
- Контроль износа. В серии размеры отслеживают по замерам и меняют инструмент по ресурсу, иначе последние детали партии уходят из допуска.
Для вас как заказчика из этого следует простой вывод: жёсткие допуски на нержавейке стоят дороже, чем на конструкционной стали. Назначайте их только там, где они нужны функционально.
Требования пищевых и фармацевтических заказчиков
В пищевом и фармацевтическом оборудовании к деталям из нержавейки предъявляют требования, которых нет в общем машиностроении.
Шероховатость поверхностей контакта с продуктом. Гладкая поверхность хуже удерживает остатки продукта и легче моется. На практике для поверхностей контакта часто задают Ra не грубее 0,8 мкм. Для остальных поверхностей такие требования не нужны, и их стоит разделять на чертеже.
Отсутствие загрязнения железом. Частицы углеродистой стали от инструмента, приспособлений или соседних заготовок могут остаться на поверхности и стать очагами ржавчины. Поэтому нержавейку обрабатывают инструментом и в оснастке, которые не использовались для черной стали, или удаляют загрязнение последующей обработкой.
Пассивация. Это химическая обработка, которая удаляет свободное железо с поверхности и восстанавливает пассивный защитный слой. После механической обработки, сварки и шлифования пассивация заметно повышает коррозионную стойкость. Если она нужна, её указывают в технических требованиях чертежа.
Скругления и отсутствие застойных зон. Внутренние углы с радиусом и отсутствие глухих щелей - конструктивное требование гигиеничности, которое влияет и на технологию.
Резьбы и тонкие стенки
Резьба в нержавейке - отдельная тема. Метчики изнашиваются быстро и могут ломаться в глухих отверстиях. Нарезание резьбы фрезерованием надёжнее для дорогих деталей. Для пар «нержавеющий болт в нержавеющей гайке» есть риск задиров при затяжке, поэтому для резьбовых соединений, которые часто разбирают, применяют противозадирные пасты или разные марки сталей.
Тонкие стенки на нержавейке деформируются от нагрева и отжима. Если стенка тоньше примерно 1,5 мм на высоте, превышающей несколько толщин, обсудите конструкцию с технологом: иногда достаточно добавить ребро или уменьшить высоту.
Сварные узлы из нержавейки с последующей механообработкой
Корпуса, рамы и ёмкости из нержавейки часто сваривают, а затем обрабатывают посадочные поверхности. Здесь важны два момента.
- Марка для сварки. 12Х18Н10Т и низкоуглеродистые 304L и 316L устойчивы к межкристаллитной коррозии в зоне шва. Обычная 304 с повышенным углеродом в этом отношении уязвимее.
- Порядок операций. Сварка вносит деформации, поэтому точные поверхности обрабатывают после сварки, от баз, заданных на сварной конструкции. Цвета побежалости и окалину в зоне шва удаляют травлением и пассивацией.
Если ваша деталь - сварной узел, посмотрите раздел промышленной сварки: там описаны способы сварки нержавеющих сталей.
Мартенситные стали: когда нужна твёрдость
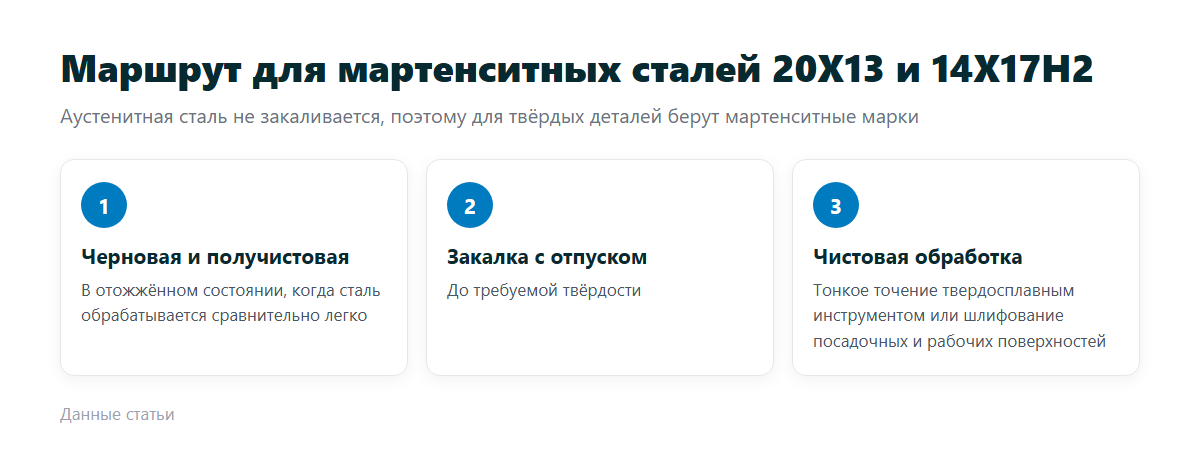
Если деталь должна сопротивляться износу (вал в сальнике, седло клапана, нож, ось шарнира), аустенитная сталь не подходит: она не закаливается и остаётся относительно мягкой. Здесь выбирают мартенситные марки, прежде всего 20Х13 и 14Х17Н2.
Маршрут для них строится иначе, чем для 12Х18Н10Т:
- черновая и получистовая обработка в отожжённом состоянии, когда сталь обрабатывается сравнительно легко;
- закалка с отпуском до требуемой твёрдости;
- чистовая обработка посадочных и рабочих поверхностей: тонкое точение твердосплавным инструментом или шлифование.
Коррозионная стойкость мартенситных сталей ниже, чем у аустенитных, и сильно зависит от состояния поверхности. Полированная закалённая поверхность служит дольше шероховатой, поэтому для деталей во влажной среде на рабочих поверхностях задают низкую шероховатость. О припусках под шлифование после закалки и о том, как термообработка меняет размеры, мы подробно напишем в отдельной статье о термообработке.
Ошибки при заказе деталей из нержавейки
- На чертеже написано «нержавейка» без марки. Разница между 304 и 316L по стойкости к хлоридам принципиальная.
- Ra 0,8 на всех поверхностях, включая те, что не контактируют с продуктом.
- Выбрана аустенитная сталь для детали, которая должна быть твёрдой и износостойкой.
- Не указана пассивация, хотя деталь будет работать в агрессивной среде.
- Требование «немагнитная» без учёта того, что аустенитная сталь слабо магнитится после холодной деформации.

Чек-лист заказа
- Марка стали с учётом среды: вода, продукты, хлориды, кислоты.
- Поверхности контакта с продуктом и их шероховатость.
- Пассивация, травление, электрополировка, если нужны.
- Требования к магнитности, если они есть.
- Сварка в составе детали и марка присадки.
- Партия и годовой объём.
Вопросы и ответы
Почему нержавеющая деталь магнитится?
Мартенситные стали (20Х13, 14Х17Н2) магнитны изначально. Аустенитные (304, 12Х18Н10Т) в исходном состоянии немагнитны, но после холодной деформации и интенсивной обработки поверхностный слой может слабо магнититься. Это не означает, что марка подменена.
Нужна ли пассивация после обработки?
Для деталей, работающих в агрессивной среде, в пищевом и фармацевтическом оборудовании - желательна. Она удаляет свободное железо с поверхности и восстанавливает защитный слой, нарушенный обработкой и сваркой.
Можно ли заменить 316L на 12Х18Н10Т?
Если в среде нет хлоридов, часто можно. Если есть соль, морская вода или хлорсодержащие моющие средства, 316L с молибденом значительно стойче к точечной коррозии, и замена рискованна.
Какая шероховатость нужна для пищевого контакта?
Часто задают Ra не грубее 0,8 мкм на поверхностях, контактирующих с продуктом. Точное требование определяет разработчик оборудования по отраслевым нормам и способу мойки.
Как начать: запрос КП, пробная партия, серия
ГЛАПС выполняет токарную обработку нержавеющей стали и фрезеровку нержавейки по чертежам заказчика. Типовые позиции: валы из нержавеющей стали, фланцы, корпуса насосов и комплекты валов и втулок для пищевых конвейеров. Для комплектов деталей и узлов есть раздел о выборе подрядчика для контрактного производства.
Если вы не уверены в марке или требованиях к поверхности, пришлите чертёж и опишите среду, в которой работает деталь. Технолог подскажет, где можно упростить требования, а где экономить нельзя. Консультация бесплатна и ни к чему не обязывает.
Когда будете готовы, закажите пробную партию: первую деталь вы получите с протоколом измерений и сможете проверить её в своём оборудовании. Чертежи - на info@glaps.ru, технический отдел - +7 (4822) 77-06-46, все контакты на странице «Контакты».