
Прототип прошёл испытания, конструктор подписал чертёж, и теперь деталь нужна не пятью штуками, а сотнями или тысячами в год. На этом шаге многие проекты теряют месяцы: прототипный подрядчик не тянет объём, цена за штуку оказывается выше расчётной, а первые серийные партии отличаются от образцов. Запуск серийного производства деталей - это отдельная инженерная задача, и у неё есть понятная последовательность шагов. Ниже мы прошли её целиком, с точки зрения технолога и руководителя проекта.
Что меняется, когда деталь переходит из 5 штук в 5000
На прототипе главное - сделать деталь по чертежу любой ценой. Опытный оператор доводит её вручную, меряет каждый размер, переставляет заготовку столько раз, сколько нужно. Время наладки размазывается по пяти деталям, и никто не считает, сколько минут ушло на каждую.
В серии меняется сама логика:
- Время на деталь становится главной статьёй цены. Лишняя минута машинного времени на партии в 2000 штук превращается в 33 часа работы станка.
- Наладка делается один раз и должна повторяться. Деталь закрепляется в приспособлении, а не «по индикатору», чтобы следующая партия встала в ту же позицию.
- Контроль переходит от сплошного к управляемому. Мерить каждый размер каждой детали дорого и не нужно, если процесс стабилен и есть правила выборочного контроля.
- Поставка становится частью продукта. Партия, пришедшая на неделю позже, останавливает вашу сборку так же, как бракованная.
Отсюда вывод: при переходе в серию важно не только «кто сделает», но и «как будет устроен процесс». Этот процесс стоит обсудить с производителем до первого серийного заказа.

Технологическая подготовка: маршрут, программы, приспособления, шаблоны
Технологическая подготовка - это работа, которую вы не видите, но за которую платите в каждой детали. Её качество определяет и цену, и стабильность.
Маршрут. Технолог решает, в каком порядке и на каком оборудовании обрабатывать деталь, сколько будет установов и где окажутся базы. Для прототипа маршрут может быть любым. Для серии его оптимизируют: объединяют операции, сокращают число переустановок, разносят черновую и чистовую обработку, чтобы снять напряжения в заготовке.
Управляющие программы. Серийная программа отличается от прототипной стратегиями обработки, выбором инструмента со стабильной стойкостью и режимами, рассчитанными не на «получилось один раз», а на ресурс инструмента в партии.
Приспособления. Для серии деталь крепится в специальной или переналаживаемой оснастке с фиксированными базами. Это даёт повторяемость установки и экономит время на выверку.
Контрольные шаблоны и калибры. Если размер нужно проверять у каждой детали, быстрее и надёжнее делать это калибром «проходит / не проходит» или шаблоном, чем универсальным инструментом. Такие шаблоны изготавливаются под конкретную деталь вместе с запуском серии.
Важный вопрос, который стоит решить заранее: кто оплачивает оснастку и кому она принадлежит. Обычно специальная оснастка закладывается в первую партию или выставляется отдельной позицией и остаётся закреплённой за вашей деталью.
Установочная партия и первая деталь
Между прототипом и серией нужна установочная партия. Её задача - проверить серийный процесс, а не конструкцию: та же программа, то же приспособление, тот же инструмент, что будут в серии.
- Первая деталь после наладки измеряется по всем размерам чертежа, результаты оформляются протоколом.
- Протокол согласуется с заказчиком. Если какой-то размер на границе допуска, это обсуждают сейчас, пока изменения стоят дёшево.
- Установочная партия изготавливается целиком, и по ней собирают статистику: как меняются критичные размеры от первой детали к последней, когда нужно менять инструмент.
- Детали проходят сборку и испытания у заказчика. Только после этого процесс «замораживается»: программа, оснастка и карта контроля фиксируются как серийные.
Звучит долго, но на деле установочная партия экономит время. Каждая проблема, найденная на ней, обходится в часы, а та же проблема, найденная в середине серии, - в недели.

Из чего складывается цена серийной детали
Цену серийной детали можно разложить на понятные части. Зная их, вы видите, что можно снизить на этапе конструкции, а что от вас не зависит.
| Составляющая | От чего зависит | Как влияет объём партии |
|---|---|---|
| Технологическая подготовка | Сложность маршрута, число программ и приспособлений | Делится на всю серию, на штуку становится малой |
| Наладка | Число установов и операций | Делится на партию: чем крупнее партия, тем дешевле штука |
| Машинное время | Объём снимаемого металла, точность, шероховатость | Почти не зависит, это постоянная часть цены |
| Материал | Марка, сортамент, коэффициент использования металла | Крупная закупка дешевле, но главное - выбор заготовки |
| Контроль | Число критичных размеров и метод их проверки | Выборочный контроль в серии дешевле сплошного |
| Сопутствующие операции | Термообработка, покрытия, маркировка, упаковка | Обычно идут садками, выгоднее при крупной партии |
Обратите внимание на машинное время. Это единственная крупная статья, которая не снижается с ростом партии. Сократить её можно только конструкцией и технологией, поэтому разбор технологичности до запуска серии окупается лучше любых торгов по цене.

Как конструкция влияет на серию
Несколько решений в чертеже почти всегда удешевляют серию без изменения функции детали:
- Одинаковые радиусы скруглений и диаметры отверстий в пределах детали. Каждый новый размер - это новый инструмент и время на его смену.
- Допуски только на функциональные поверхности. Остальное - по классу общих допусков. Об этом подробно в статье про общие допуски по ГОСТ 30893.1.
- Стандартные резьбы и крепёж вместо нестандартных шагов и глубин.
- Общие базы для всех ответственных размеров, чтобы их можно было получить с одного установа.
- Заготовка из ходового сортамента: пруток, плита или лист такого размера, который есть у металлобаз постоянно.
Для фрезерованных деталей таких правил больше: внутренние радиусы под стандартную фрезу, глубина карманов, толщина стенок, число установов. Их стоит проверить вместе с технологом производителя до заказа оснастки, пока изменение чертежа ничего не стоит.
Контроль в серии: что проверяют и как часто
Цель контроля в серии - не найти брак, а не допустить его. Поэтому контроль выстраивается вокруг процесса:
- первая деталь смены и после каждой смены инструмента проверяется по полному списку критичных размеров;
- периодический контроль: каждая N-я деталь по критичным размерам, причём N выбирается по данным установочной партии;
- последняя деталь партии проверяется так же, как первая, чтобы увидеть износ инструмента;
- результаты записываются, а не просто отмечаются «годно». По записям видно, если размер начинает дрейфовать к границе допуска, и инструмент меняют до появления брака.
Это и есть статистический контроль процесса в простом виде. Для заказчика он означает понятный документ на партию и уверенность, что последняя деталь не хуже первой.
Планирование поставок
Серийная деталь редко нужна вся сразу. Чаще есть годовая потребность и ритм сборки. Здесь помогают три инструмента:
- Рамочный договор с графиком: годовой объём разбит на поставки, производитель заранее планирует металл и станочное время.
- Страховой запас: небольшая партия готовых деталей у производителя или у вас, на случай всплеска спроса.
- Повторный заказ без пересогласования: если чертёж не менялся, новая партия запускается по сохранённой программе и оснастке, и срок определяется только загрузкой и временем обработки.
Представьте, как это выглядит через полгода после запуска: вы отправляете заявку на очередную партию, производитель достаёт программу и приспособление, а ваш входной контроль сверяет протокол с прошлым. Никаких новых согласований, никаких сюрпризов в размерах.
Типичные ошибки при запуске серии
- Сразу в серию без установочной партии. Экономия в две недели оборачивается остановкой сборки, когда проблема всплывает на сотой детали.
- Чертёж прототипа без доработки. На прототипе допустимы ручные операции и подгонка, в серии их быть не должно.
- Выбор производителя только по цене штуки. Если не спросить, кто владеет оснасткой и как хранятся программы, при смене подрядчика вы заплатите за подготовку ещё раз.
- Неясные критичные размеры. Когда все размеры «важные», контроль становится дорогим, а действительно важные теряются среди остальных.
- Изменение ревизии без согласования задела. Новая версия чертежа приходит, когда половина партии уже обработана по старой.
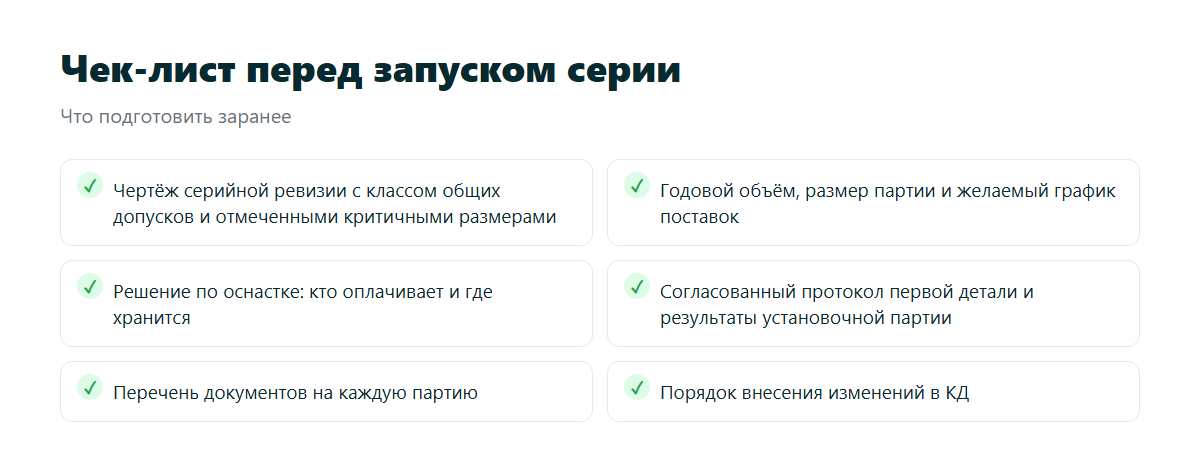
Чек-лист перед запуском серии
- Чертёж серийной ревизии с классом общих допусков и отмеченными критичными размерами.
- Годовой объём, размер партии и желаемый график поставок.
- Решение по оснастке: кто оплачивает и где хранится.
- Согласованный протокол первой детали и результаты установочной партии.
- Перечень документов на каждую партию.
- Порядок внесения изменений в КД.
Вопросы и ответы
С какого объёма деталь выгодно считать серийной?
Граница не в штуках, а в соотношении наладки и машинного времени. Когда время подготовки и наладки становится заметно меньше суммарного времени обработки партии, начинает окупаться серийная технология: приспособления, оптимизированные программы, калибры.
Нужна ли своя оснастка и кто ей владеет?
Для повторяющихся заказов специальная оснастка почти всегда окупается. Владение фиксируется в договоре: если оснастка оплачена заказчиком, она принадлежит ему и хранится у производителя за его деталью.
Как менять ревизию чертежа в серии без остановки?
Согласуйте с производителем номер партии, с которой вступает новая ревизия, и судьбу задела по старой. Изменения критичных размеров стоит подтверждать новой первой деталью с протоколом.
Можно ли разбить годовой объём на поставки по графику?
Да, это обычная практика. Рамочный договор с графиком поставок выгоден обеим сторонам: производитель планирует металл и загрузку, вы получаете детали в ритме сборки.
Как начать: запрос КП, пробная партия, серия
ГЛАПС ведёт серийное производство деталей по чертежам заказчика в Твери: фрезерная обработка на 3 осях и на 4 осях с поворотным столом, токарная обработка, сварка, термообработка и покрытия в одном маршруте. В каталоге показаны типовые серийные позиции: ступенчатые приводные валы, цилиндрические шестерни из 40Х, кондукторные втулки и направляющие из Д16Т. Если деталей много и они собираются в узел, посмотрите раздел о контрактном производстве и статью о том, как выбрать подрядчика.
Самый простой первый шаг - прислать чертёж детали, которую вы готовите к серии, с ожидаемым годовым объёмом. Технолог разберёт технологичность, предложит маршрут и скажет, где конструкция дорожает без пользы. Это бесплатно и ни к чему не обязывает. Что приложить к запросу, перечислено в статье «Что прислать для расчёта детали».
Когда будете готовы, запустим установочную партию: первую деталь вы согласуете по протоколу, а серия пойдёт по уже проверенному процессу. Пишите на info@glaps.ru или звоните в технический отдел: +7 (4822) 77-06-46. Остальные контакты - на странице «Контакты».