
Вал - одна из самых массовых деталей машиностроения и одна из самых недооценённых. Чертёж кажется простым: несколько ступеней, шпоночный паз, резьба на конце. А потом в сборке подшипник садится туго, полумуфта бьёт, и после пары месяцев работы шейка изнашивается. Почти всегда причина заложена в выборе материала, в допусках или в маршруте. Ниже разберём изготовление валов по чертежам так, как его видит технолог: от выбора стали до контроля серии.
Материал полезен конструкторам, которые проектируют валы, оси и штоки, и закупщикам, которые заказывают их партиями.
Какие валы заказывают серийно
- Приводные и ступенчатые валы редукторов, конвейеров, насосов. Несколько посадочных шеек под подшипники, шестерни, шкивы и муфты.
- Шлицевые валы трансмиссий, где крутящий момент передаётся шлицами, а не шпонкой.
- Штоки гидро- и пневмоцилиндров: длинные, с высокими требованиями к прямолинейности и поверхности под уплотнение.
- Оси и пальцы: не передают момент, но несут нагрузку и работают на износ.
У всех этих деталей общие ключевые требования: точность посадочных шеек, их соосность и износостойкость рабочих поверхностей.
Выбор материала
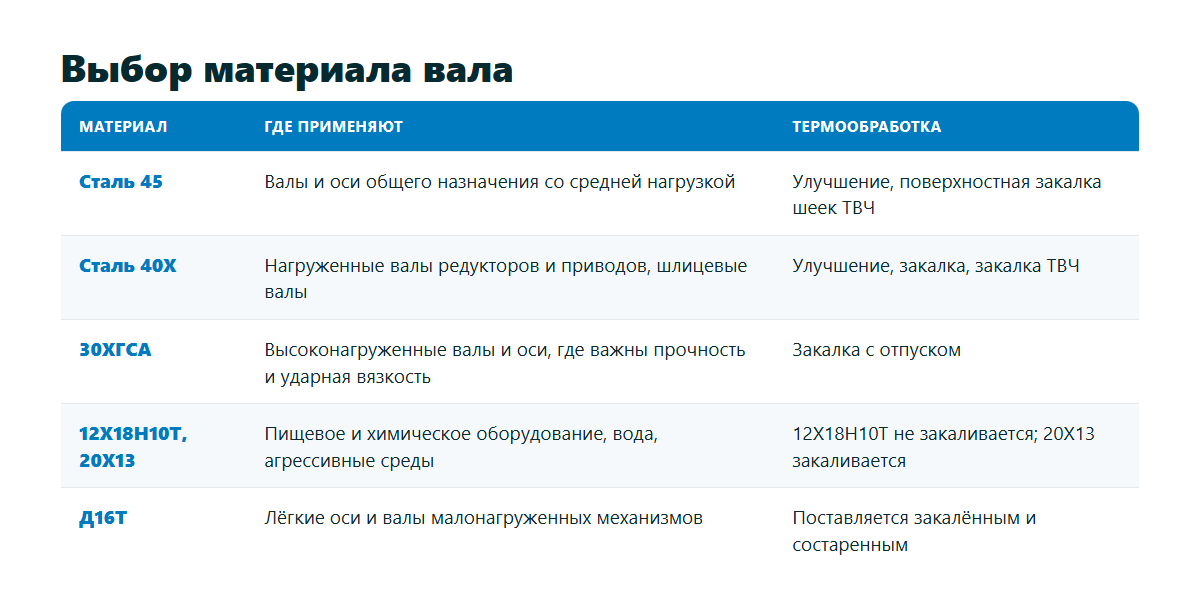
Материал вала выбирают по нагрузке, требуемой твёрдости рабочих поверхностей и среде. Таблица ниже - ориентир для типовых задач.
| Материал | Где применяют | Термообработка | Особенности обработки |
|---|---|---|---|
| Сталь 45 | Валы и оси общего назначения со средней нагрузкой | Улучшение, поверхностная закалка шеек ТВЧ | Хорошо обрабатывается, доступна в любом сортаменте |
| Сталь 40Х | Нагруженные валы редукторов и приводов, шлицевые валы | Улучшение, закалка, закалка ТВЧ | Прочнее 45-й при той же обрабатываемости в отожжённом состоянии |
| 30ХГСА | Высоконагруженные валы и оси, где важны прочность и ударная вязкость | Закалка с отпуском | Требует продуманного маршрута: обработка до и после термообработки |
| 12Х18Н10Т, 20Х13 | Пищевое и химическое оборудование, вода, агрессивные среды | 12Х18Н10Т не закаливается; 20Х13 закаливается | Вязкие, склонны к наклёпу, обработка дороже |
| Д16Т | Лёгкие оси и валы малонагруженных механизмов | Поставляется закалённым и состаренным | Быстрая обработка, низкая износостойкость шеек |
Частая ошибка - заказывать вал из 40Х «потому что прочнее», не указывая термообработку. Без улучшения или закалки 40Х почти не даёт преимущества перед сталью 45, а стоит дороже. Если сталь выбрана ради прочности, термообработку нужно указать на чертеже с требуемой твёрдостью.
Допуски шеек, биение и соосность
Точность вала определяется не столько диаметрами, сколько взаимным расположением шеек. Подшипники, установленные на две шейки, «видят» прежде всего их соосность.
Посадочные шейки под подшипники. Поле допуска выбирают по типу и классу точности подшипника и характеру нагрузки. Рекомендации даёт ГОСТ 3325-85. Типичные поля для вращающегося вала - k6, js6, m6. Указывать h7 «по привычке» неправильно: подшипник либо проворачивается на валу, либо садится с недопустимым натягом.
Шейки под шестерни, шкивы и муфты обычно задают в 6-7 квалитете, в зависимости от посадки. Свободные участки вала идут по классу общих допусков.
Радиальное биение. Задаётся относительно общей оси подшипниковых шеек, а не относительно центров или «оси вала вообще». Именно эта база отражает, как вал будет вращаться в узле.
Шероховатость. Шейки под подшипники обычно требуют Ra 0,8-1,25, поверхности под манжеты и уплотнения - ещё чище, остальные поверхности - Ra 3,2-6,3.
Как выбирать квалитет по функции поверхности, мы подробно разобрали в статье «Квалитеты точности IT4-IT7».
Технологический маршрут
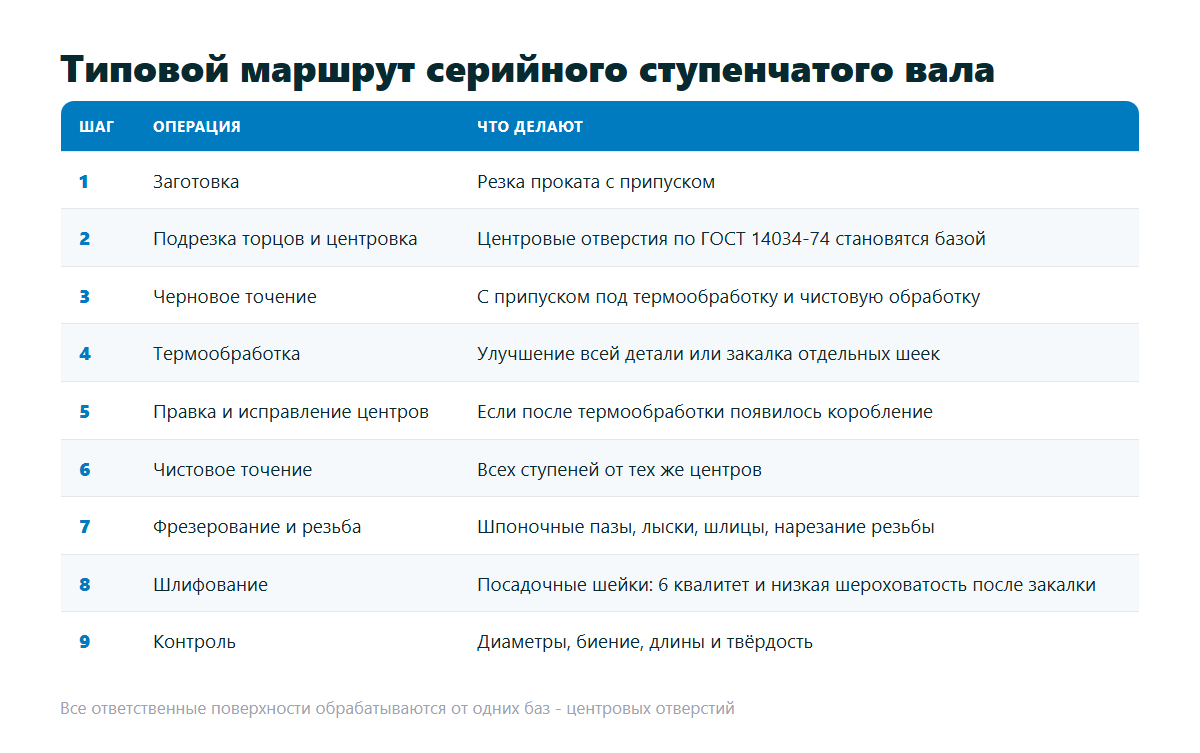
Типовой маршрут серийного ступенчатого вала выглядит так:
- Заготовка. Резка проката с припуском. Для валов с большим перепадом диаметров в крупной серии иногда выгоднее штампованная заготовка.
- Подрезка торцов и центровка. Центровые отверстия по ГОСТ 14034-74 становятся базой для всех последующих операций. От их качества зависит соосность всех шеек.
- Черновое точение с припуском под термообработку и чистовую обработку.
- Термообработка: улучшение всей детали или закалка отдельных шеек.
- Правка и исправление центров, если после термообработки появилось коробление.
- Чистовое точение всех ступеней от тех же центров.
- Фрезерование шпоночных пазов, лысок, шлицев и нарезание резьбы.
- Шлифование посадочных шеек, если требуются 6 квалитет и низкая шероховатость после закалки.
- Контроль диаметров, биения, длин и твёрдости.
Ключевой принцип: все ответственные поверхности обрабатываются от одних и тех же баз, то есть от центровых отверстий. Каждая смена базы добавляет погрешность к биению. О том, как термообработка влияет на размеры и какие припуски оставлять под шлифование, мы расскажем в отдельной статье.
Длинные валы: прогиб и люнет
Когда длина вала превышает его диаметр примерно в 10-12 раз, вал начинает прогибаться под резцом. Середина получается толще краёв, поверхность покрывается следами вибрации. Для таких деталей применяют:
- поджим задним центром с контролем усилия;
- подвижный или неподвижный люнет, который поддерживает вал рядом с зоной резания;
- уменьшенную глубину резания и инструмент с геометрией, снижающей радиальную силу;
- обработку в несколько проходов с перестановкой люнета.
Если конструкция допускает, уменьшите длину гладких участков между опорами или добавьте промежуточную ступень большего диаметра. Это сделает вал жёстче и в работе, и при изготовлении.
Шлицевые валы и штоки: на что обратить внимание
Шлицевые валы. Прямобочные шлицы по ГОСТ 1139-80 и эвольвентные по ГОСТ 6033-80 центрируются по-разному: по наружному диаметру, по внутреннему или по боковым сторонам. Способ центрирования определяет, какую поверхность нужно делать точно и шлифовать, а какую можно оставить после фрезерования. Если на чертеже указано только «шлицы 8×36×40», без способа центрирования и посадки, технологу придётся угадывать, а это всегда риск. Укажите полное условное обозначение по стандарту, и вал соберётся со ступицей с первого раза.
Штоки гидроцилиндров. Для штока главное - прямолинейность и поверхность под уплотнение. Шероховатость здесь задают очень низкой, а поверхность обычно упрочняют и покрывают износостойким хромом. Важно учесть толщину покрытия в размере: шток шлифуют под покрытие, а затем, при необходимости, после него. Прямолинейность длинного штока контролируют на всей длине, а не только в паре точек, и это стоит прописать в требованиях чертежа.
Оси и пальцы. Они не передают момент, но часто работают в шарнирах на износ при малых скоростях скольжения. Для них важнее твёрдость и шероховатость рабочей поверхности, чем точность диаметра. Закалка ТВЧ рабочей зоны с последующим шлифованием - типовое решение, которое в разы продлевает срок службы шарнира.
Контроль серии валов
- Диаметры шеек - микрометром или калибром-скобой «проходит / не проходит» у каждой детали для подшипниковых шеек.
- Радиальное биение - индикатором при вращении в центрах или на призмах, относительно оговорённой базы.
- Твёрдость после термообработки - выборочно по партии, с записью в протокол.
- Шпоночные пазы - ширина калибром, симметричность и глубина выборочно.
- Резьба - резьбовыми калибрами-кольцами.
Первая деталь партии проходит полный контроль по всем размерам и параметрам чертежа, дальше идут периодические замеры критичных параметров.

Ошибки в заказе валов
- Не указана термообработка и твёрдость, хотя материал выбран ради прочности.
- Биение задано относительно непонятной базы или не задано вовсе.
- Одинаковый жёсткий допуск на все шейки, включая свободные.
- Не указано, действуют ли размеры до или после покрытия.
- Не оговорено, нужны ли центровые отверстия в готовой детали. Иногда их нельзя оставлять по конструкции, и об этом надо сказать до запуска.

Чек-лист заказа валов
- Марка стали и термообработка с требуемой твёрдостью.
- Поля допусков посадочных шеек с учётом типа подшипников.
- База для биения и допуск биения.
- Шероховатость по поверхностям.
- Покрытие, если нужно, и до или после него действуют размеры.
- Партия, годовой объём и график поставок.
Вопросы и ответы
Когда вал нужно шлифовать после точения?
Когда шейки закалены до высокой твёрдости или требуется 6 квалитет со стабильной шероховатостью Ra 0,8 и ниже на серийной партии. Незакалённые шейки 7 квалитета обычно получают тонким точением без шлифования.
Можно ли сделать вал из нержавейки вместо стали 45 с покрытием?
Можно, если среда агрессивная или покрытие быстро изнашивается. Но 12Х18Н10Т не закаливается и уступает закалённой стали по износостойкости шеек. Для износостойких валов в коррозионной среде рассматривают 20Х13 с закалкой.
Какой допуск биения реален для серийного вала?
Он зависит от диаметра, длины и маршрута. Если все шейки обработаны от одних центров и прошли шлифование, биение получается значительно точнее, чем при обработке с переустановками. Конкретное значение лучше согласовать с технологом по вашему чертежу.
Делаете ли шпоночные пазы и шлицы?
Да, шпоночные пазы, лыски и шлицы входят в маршрут изготовления вала, деталь сдаётся готовой.
Как начать: запрос КП, пробная партия, серия
ГЛАПС выполняет токарную обработку на ЧПУ валов, осей и штоков по чертежам заказчика, включая термообработку и покрытия в едином маршруте. Посмотрите типовые позиции: нагруженные валы из 40Х, шлицевые валы трансмиссий, валы из нержавеющей стали и штоки гидроцилиндров из стали 45. Отдельный раздел посвящён токарной обработке стали.
Если у вас есть вал, с которым были проблемы в сборке или в работе, пришлите чертёж и коротко опишите, что происходило. Технолог посмотрит допуски, базы и термообработку и скажет, что стоит изменить. Такой разбор ни к чему не обязывает, а часто экономит целую партию.
Когда будете готовить следующую партию валов, закажите пробную: первую деталь вы получите с протоколом по всем шейкам и биению. Чертежи - на info@glaps.ru, технический отдел - +7 (4822) 77-06-46, остальные контакты на странице «Контакты».