
Конструктор ставит на посадочный диаметр h6 «на всякий случай», и деталь, которую можно было точить за одну чистовую операцию, получает шлифование, отдельный контроль и место в очереди на точное оборудование. Квалитеты точности механической обработки - это не формальность чертежа, а прямой рычаг цены. Ниже разбираемся, что стоит за каждым квалитетом, где IT5-IT6 действительно нужен, а где хватит IT7-IT8, и какой документ требовать от производителя.
Статья для конструкторов и технологов, которые назначают допуски, и для закупщиков, которым нужно понимать, за что они платят.
Квалитет простыми словами
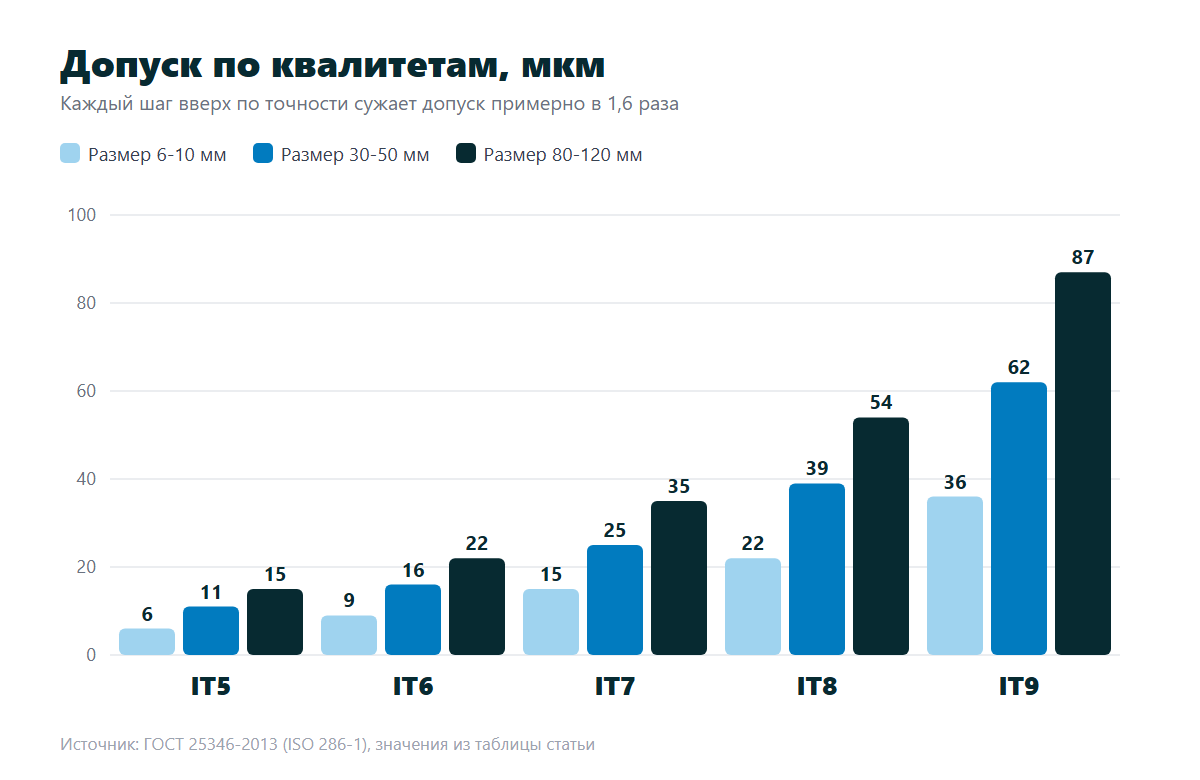
Квалитет - это ступень точности. Чем меньше номер, тем уже допуск на размер. Величина допуска зависит не только от квалитета, но и от самого размера: на диаметре 100 мм тот же IT7 почти в два с половиной раза шире, чем на диаметре 10 мм. Значения установлены ГОСТ 25346-2013, который соответствует международному ISO 286-1.
Вот как выглядят допуски в микрометрах для трёх типичных интервалов размеров:
| Интервал размеров, мм | IT4 | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
|---|---|---|---|---|---|---|---|---|
| свыше 6 до 10 | 4 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| свыше 30 до 50 | 7 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| свыше 80 до 120 | 10 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
Из таблицы видна важная закономерность: каждый шаг вверх по точности сужает допуск примерно в 1,6 раза. Между IT8 и IT5 разница уже почти в четыре раза. А стоимость обработки растёт не пропорционально допуску, а скачками: на определённом квалитете меняется сам способ получения поверхности.
Не путайте квалитеты с общими допусками. Квалитет назначается на конкретный размер, а класс общих допусков f, m, c или v по ГОСТ 30893.1 действует на все размеры без указанных допусков. Об этом подробно в статье «Общие допуски по ГОСТ 30893.1».
Какой квалитет действительно нужен
Квалитет выбирают по функции поверхности, а не по ощущению «деталь ответственная». Ориентиры, которые используют в машиностроении:
- IT4-IT5 - калибры, измерительный инструмент, прецизионные шпиндельные узлы, плунжерные пары гидравлики. Это область специальных требований, и почти всегда она требует шлифования или доводки.
- IT6 - валы под подшипники качения (поля k6, js6, m6), ответственные посадки в редукторах и приводах, направляющие с точным ходом.
- IT7 - отверстия в корпусах под подшипники (H7), основная масса подвижных и неподвижных посадок общего машиностроения. Это самый «рабочий» квалитет.
- IT8-IT9 - посадки с заметным зазором, поверхности, которые сопрягаются, но не определяют точность узла.
- IT11-IT12 и грубее - свободные размеры, которые обычно и не указывают, оставляя их общему допуску.
Практический вопрос к каждому допуску на чертеже: что сломается, если размер выйдет за этот допуск, но останется в следующем, более грубом? Если ответа нет, допуск можно ослабить.
Почему каждый следующий квалитет дорожает
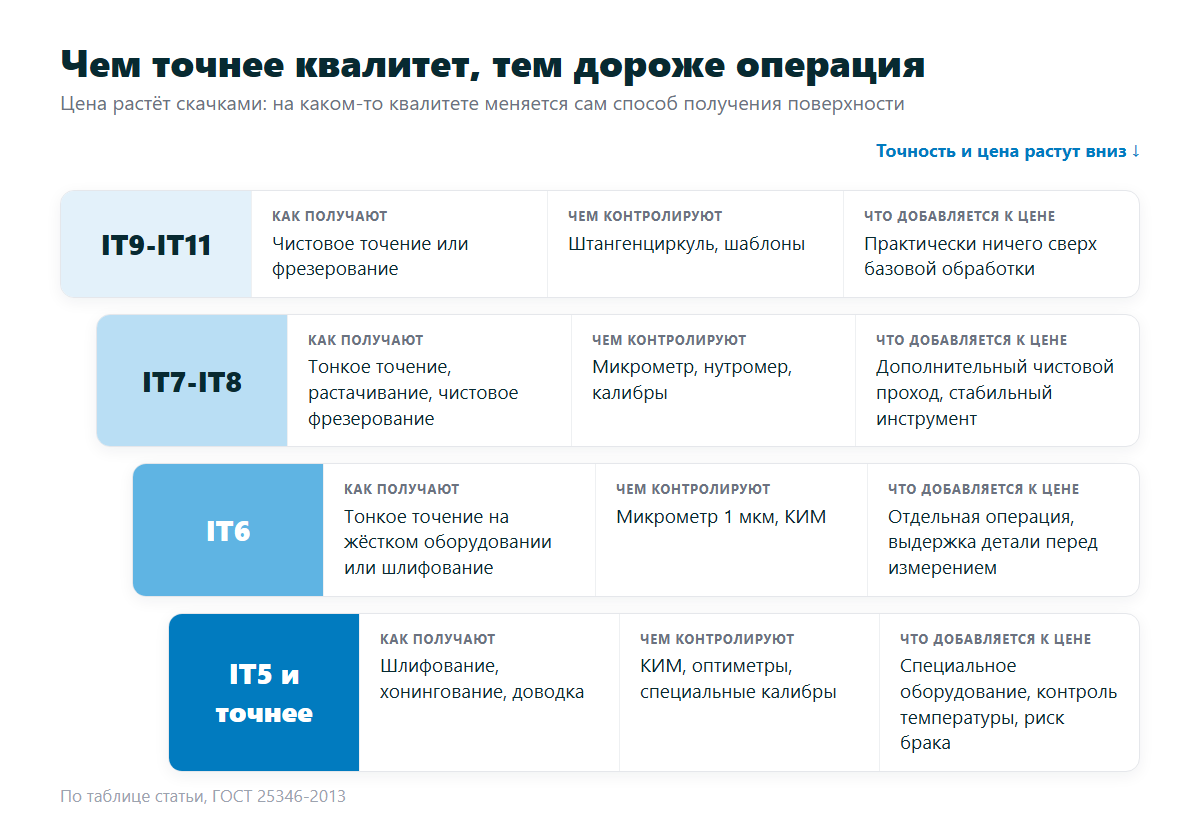
Цена точности складывается из четырёх составляющих, и все они растут при движении к IT5:
| Квалитет | Как обычно получают | Чем контролируют | Что добавляется к цене |
|---|---|---|---|
| IT9-IT11 | Чистовое точение или фрезерование | Штангенциркуль, шаблоны | Практически ничего сверх базовой обработки |
| IT7-IT8 | Тонкое точение, растачивание, чистовое фрезерование с подобранными режимами | Микрометр, нутромер, калибры | Дополнительный чистовой проход, стабильный инструмент |
| IT6 | Тонкое точение на жёстком оборудовании или шлифование | Микрометр с ценой деления 1 мкм, КИМ | Отдельная операция, выдержка детали перед измерением |
| IT5 и точнее | Шлифование, хонингование, доводка | КИМ, оптиметры, специальные калибры | Специальное оборудование, контроль температуры, повышенный риск брака |
Отдельно стоит риск брака. На IT8 станок держит размер с большим запасом, и случайный износ инструмента не выводит деталь за допуск. На IT6 запас исчезает: несколько микрометров износа или нагрева - и деталь уходит в брак. Производитель закладывает этот риск в цену, и это честно.
Что нужно производству для IT5-IT6
Высокий квалитет - это не свойство станка, а свойство всей цепочки. Рассмотрим, что в неё входит.
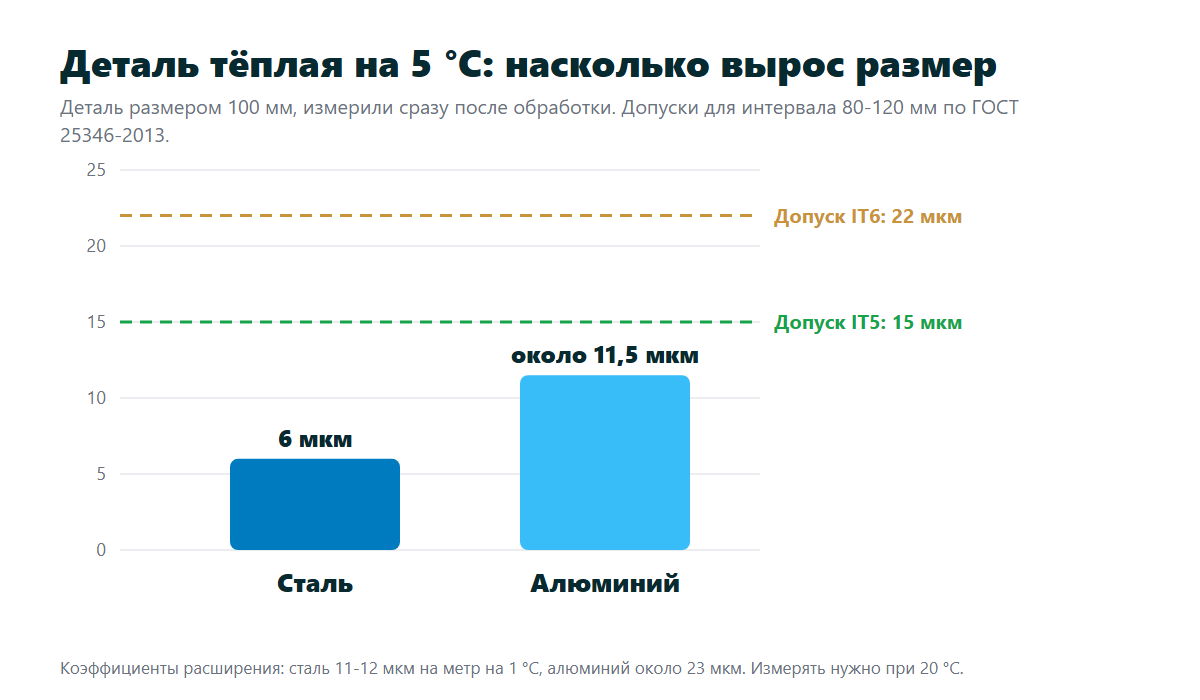
Температура. Сталь расширяется примерно на 11-12 мкм на метр при нагреве на 1 °C, алюминий - примерно на 23 мкм. Возьмите стальную деталь длиной 100 мм, которую измеряют сразу после обработки, когда она теплее нормы на 5 °C. Её размер окажется больше примерно на 6 мкм. Это больше половины допуска IT5 на этом размере. Поэтому точные детали выдерживают до температуры измерительного места, а сами измерения приводят к нормальной температуре 20 °C.
Жёсткость и тепловая стабильность оборудования. Шпиндель прогревается за первые часы работы, и размер «плывёт». Для точных операций станок прогревают и делают пробные проходы с замером.
Инструмент. Режущая кромка изнашивается, и размер меняется от первой детали к последней. В серии точных деталей износ отслеживают по замерам и меняют инструмент по ресурсу, а не по поломке.
Метод измерения. Инструмент должен быть заметно точнее допуска. ГОСТ 8.051-81 допускает погрешность измерения порядка 20-35 % от допуска в зависимости от квалитета. Измерять допуск 9 мкм штангенциркулем бессмысленно: погрешность инструмента больше самого допуска.
Как подтверждают точность
Для заказчика важна не фраза «точность обеспечена», а документ, по которому её можно проверить. Обычно это протокол измерений, в котором указаны:
- номер чертежа и ревизия;
- каждый контролируемый размер с номинальным значением и допуском;
- фактическое значение по каждой измеренной детали;
- средство измерения и условия;
- вывод «годно / не годно» и подпись контролёра.
Координатно-измерительная машина (КИМ) удобна тем, что за один цикл измеряет размеры, отклонения формы и расположения от единых баз и сразу формирует протокол. Для сложных корпусов, где важны соосность, перпендикулярность и позиционные допуски отверстий, это единственный практичный способ контроля.
Отдельно договоритесь о плане контроля: сплошной контроль критичных размеров или выборочный. Для IT5-IT6 в небольших партиях разумен сплошной контроль, в серии - контроль первой детали, периодические замеры и протокол на выборку.
Пример: как пересмотр допусков меняет маршрут
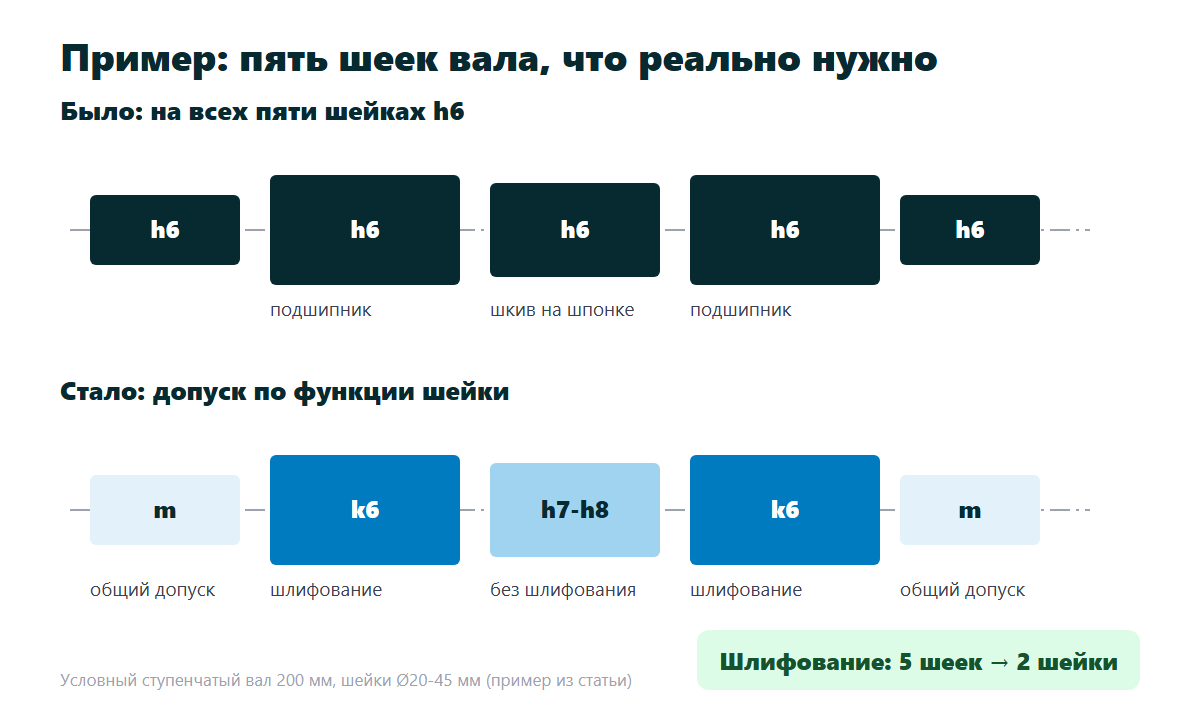
Возьмём условный ступенчатый вал длиной 200 мм с пятью шейками диаметром от 20 до 45 мм. В исходном чертеже на все пять шеек стоит h6, плюс радиальное биение 0,01 мм относительно оси центров.
Разбираем функцию каждой шейки. Под подшипники качения идут две, и для них k6 оправдан. Третья несёт шкив на шпонке, для неё достаточно h7-h8. Две оставшиеся свободные, они ни с чем не сопрягаются, и их вполне закрывает общий допуск класса m.
Что меняется в маршруте: шлифуются только две подшипниковые шейки, а не пять, и контроль на каждой детали нужен только по двум диаметрам и биению. Остальное проверяется выборочно. Деталь не стала хуже ни в одной функции, но из маршрута ушли три операции шлифования и большая часть контроля. На серии в несколько сотен штук это и есть та разница, которую видно в коммерческом предложении.
Ошибки в чертежах, которые удорожают деталь
- Один квалитет на все диаметры. «Пусть всё будет h7» - и свободные шейки обрабатываются с той же точностью, что посадочные.
- Нет баз. Жёсткий допуск расположения без указания баз нельзя ни обработать, ни проконтролировать однозначно.
- Допуск размера без допуска формы там, где важна форма. Вал может быть «в размере» по двум точкам и при этом овальным или конусным, а подшипник это почувствует.
- Шероховатость не соответствует квалитету. IT6 при Ra 6,3 недостижим физически: неровности поверхности сопоставимы с допуском. И наоборот, Ra 0,4 на свободной поверхности стоит денег без пользы. Подробнее в статье «Шероховатость Ra: как выбрать параметр».
- Точный допуск на размер, который зависит от термообработки или покрытия, без указания, до или после этих операций он действует.
Чек-лист для заказа высокоточной детали
- Квалитеты указаны только на функциональных поверхностях, остальное по классу общих допусков.
- Для ответственных поверхностей указаны базы и допуски формы и расположения.
- Шероховатость согласована с квалитетом.
- Указано, действуют ли размеры до или после покрытия и термообработки.
- Определено, какие размеры контролируются у каждой детали, а какие выборочно.
- Оговорён вид документа на партию: протокол измерений по каким размерам.
Вопросы и ответы
Чем квалитет отличается от класса точности по ГОСТ 30893.1?
Квалитет по ГОСТ 25346 назначается на конкретный размер и записывается рядом с ним, например 40h6. Классы f, m, c, v по ГОСТ 30893.1 задают общие допуски для всех размеров, у которых своего допуска нет.
Можно ли получить IT6 на пластике?
Обработать можно, удержать сложно. Полимеры заметно расширяются от температуры и у многих меняют размер от влаги, поэтому на капролоне и полиамиде реалистичнее назначать IT8-IT9, а точные посадки обеспечивать конструкцией узла.
Почему деталь «в допуске» у производителя и «не в допуске» у заказчика?
Чаще всего из-за разной температуры детали при измерении, разного метода (две точки или КИМ) или разных баз. Сверьте методику по протоколу первой детали до серии, и расхождений не будет.
Нужен ли протокол КИМ на каждую деталь?
Не всегда. Для единичных прецизионных деталей - да. Для серии обычно достаточно полного протокола первой детали и выборочного контроля с записью результатов.
Как начать: запрос КП, пробная партия, серия
ГЛАПС выполняет высокоточную фрезерную обработку деталей по чертежам заказчика и сдаёт их с протоколом измерений. В каталоге раздела есть типовые позиции: гладкие калибры-пробки, корпуса гироскопов и навигационных систем, гидравлические коллекторы и блоки управления, оптические корпуса и оправы. Нормативные документы, на которые мы ссылаемся, собраны на странице ГОСТов и ТУ.
Если вы не уверены, что все допуски на вашем чертеже действительно нужны, пришлите его на разбор. Технолог отметит размеры, где точность можно ослабить без потери функции, и покажет, как это скажется на маршруте. Часто одна такая правка снимает целую операцию.
Когда допуски согласованы, проверьте нас на пробной партии: первую деталь вы получите с полным протоколом и сравните со своими замерами. Чертежи присылайте на info@glaps.ru, вопросы по точности задавайте технологу по телефону +7 (4822) 77-06-46. Все контакты - на странице «Контакты».